
Aufrufe: 0 Autor: Fenhar Veröffentlichungszeit: 19.11.2026 Herkunft: Website


Beginnen Sie mit der Platzierung des Teils. Ein massiver Stab verdient seinen Platz dort, wo die Last entlang seiner Achse verläuft, wo er unter Druck oder freitragend von einem Leiter abstehen muss oder wo das Ende eine maschinelle Bearbeitung benötigt. Dies ist nicht die Standardform für jedes Isolierelement, und der Zugweg des Leistungsschalters ist der klassische Fall, in dem er falsch ist.
| Rolle in der Versammlung | Dominante Belastung | Spannungsorientierung | Warum eine solide Rute |
| Isolatoren und Abstandshalter für Sammelschienen | Kompression plus kurzer Ausleger der Buskräfte | Abstandskriechweg draußen; Dielektrikum über den Abschnitt, wenn es eine Barriere überquert | Der gesamte Abschnitt widersteht der Kompression; Ein Gewinde oder eine Nabe kann direkt in die Enden eingearbeitet werden |
| Betätigungsgestänge für Trennschalter und Lasttrennschalter | Axialer Druck/Zug mit Schaltstoß | Längsrichtung – Kriechstrecke legt die Länge zwischen stromführenden und geerdeten Enden fest | Hohe axiale Steifigkeit bei kleinem Durchmesser; keine Bohrung erforderlich |
| Phasenabstandshalter und Barrierebinder | Kompression und Vibration | Zwischen den Phasen – Dielektrikum im gesamten Stababschnitt | Stabiler, formstabiler Abstandhalter mit einfacher Durchsteckbefestigung |
| Isolierende Zugstangen, Gewindewellen, verstellbare Füße | Zug oder Druck mit einer verschraubten Schnittstelle | In den meisten Ausführungen Niederspannungs- oder geerdeter Zonenbetrieb | Ins Vollmaterial geschnittene Gewinde ersetzen eine separate Klemmverschraubung |
| Kontaktstangenführungen und VCB-Poleinbauten | Gleitführung, leichter Radialkontakt | Längsrichtung innerhalb des Pols | Präzisionsgefertigter Durchmesser und gute Oberflächengüte; kein interner Federraum erforderlich |
Wenn Sie die letzte Spalte lesen, erscheint ein Muster: Die Stange wird aufgrund dessen ausgewählt, was Sie mit ihrem massiven Abschnitt tun können – Druck ausüben, ein Gewinde bearbeiten, einen Durchmesser beibehalten. Das sind genau die Dinge, die ein Hohlrohr hergibt. Dies ist die praktische Grenze zwischen Stab und Rohr, und zwar in erster Linie eine mechanische und in zweiter Linie eine elektrische.
Es lohnt sich, die Unterscheidung deutlich zu machen, da die beiden Teile Harzsysteme, Sortennamen und Katalogseiten gemeinsam haben. Ein schlanker Stab ist ein einachsiges Element mit einer Oberfläche: Er trägt über seine Länge Last und isoliert über diese Länge. Es gibt keinen inneren Hohlraum zum Abdichten, keine Bohrung, in der Feuchtigkeit kondensieren kann, und keine Ringrichtung, die ein geklemmtes Fitting von innen belastet.
Das klingt einfacher als eine Röhre, und in gewisser Hinsicht ist es auch so: Die dritte Oberfläche, die eine Röhre umgibt, existiert bei einem Stab einfach nicht. Aber der solide Abschnitt konzentriert seine eigenen Risiken anderswo. Der gesamte Querschnitt ist gleichzeitig Lastpfad und Dielektrikum, sodass Stöße, Bearbeitungsschäden und Faserorientierung alle auf dasselbe Material wirken. Eine Kerbe auf der Oberfläche eines Stabes ist kein kosmetischer Defekt: In einem spröden Verbundwerkstoff ist sie ein Spannungserhöher, der zu einem durchgehenden Riss und in einem zu einem Querriss führt Ein Isolierstab ist ebenso ein elektrisches wie ein mechanisches Ereignis. Planer, die von Rohren auf Stangen umsteigen und einfach „die Bohrung ignorieren“, neigen dazu, dies zu übersehen.
Hier ist die Entscheidung, die am wichtigsten ist und am seltensten in einem Angebot auftaucht: Der Sortenname im Angebot sagt nichts darüber aus, ob die Fasern gerade oder gewickelt verlaufen. Zwei Stäbe, die beide mit „Epoxidglas G-10“ gekennzeichnet sind, können sich wie unterschiedliche Materialien verhalten, da der Herstellungsprozess ihre Faserarchitektur programmiert. Es gibt zwei Mainstream-Routen und eine dritte, ältere.
| Stabprozess | Faserarchitektur | Stärkeprofil | Wo es passt |
| Pultrudiert (kontinuierliches Ziehen durch eine beheizte Matrize) | Kontinuierliche, axial verlaufende Rovings; im Wesentlichen keine Umfangsfaser | Höchste axiale Zugfestigkeit und Steifigkeit pro Kosten; schwache radiale Kompression; neigt dazu, bei seitlicher Belastung in Längsrichtung zu reißen | Leichte axiale Beanspruchung, lange durchgehende Längen, kostenorientierte Verbindungen und Abstandshalter |
| Eingewickelt/laminiert (mit Harz imprägnierter Stoff gewickelt und unter Hitze und Druck ausgehärtet) | Konzentrische Lagen mit Querverstärkung | Geringere reine Zugfestigkeit, aber weitaus bessere Radial- und Schlagfestigkeit, engere Durchmessertoleranz, geringe Teilentladung | Hochspannungsstützen, seitlich belastbare Abstandshalter, präzisionsgefertigte Teile |
| Geformter/kompressionsgeformter Verbundstab | Gehackte oder matte Verstärkung in einer geformten Harzmasse | Net-Shape-Merkmale möglich; isotrop, aber geringere Richtungsfestigkeit | Sonderformen und flamm-/lichtbogenbeständige Verbindungen; Begrenzte Verfügbarkeit von Rutenbeständen |
Auf dem Papier gewinnt die Pultrusion überall dort, wo die Last ein gerader Zug ist: Die Fasern zeigen genau dorthin, wo die Kraft hingeht, der Prozess läuft kontinuierlich und die Kosten pro Meter sind kaum zu übertreffen. Überall dort, wo die Last seitlich ankommt oder die Spannung hoch ist, gewinnt der umwickelte Stab. Seine konzentrischen Schichten verleihen ihm eine radiale Druck- und Schlagfestigkeit, die ein unidirektionaler Stab nicht erreichen kann, und seine hohlraumkontrollierte, dicht verfestigte Struktur hält die Teilentladung niedrig – was wichtig ist, weil ein Stab, der als Dielektrikum verwendet wird, danach beurteilt wird, was in ihm passiert, und nicht nur nach der Zahl, die ein Biegetest ausgibt.
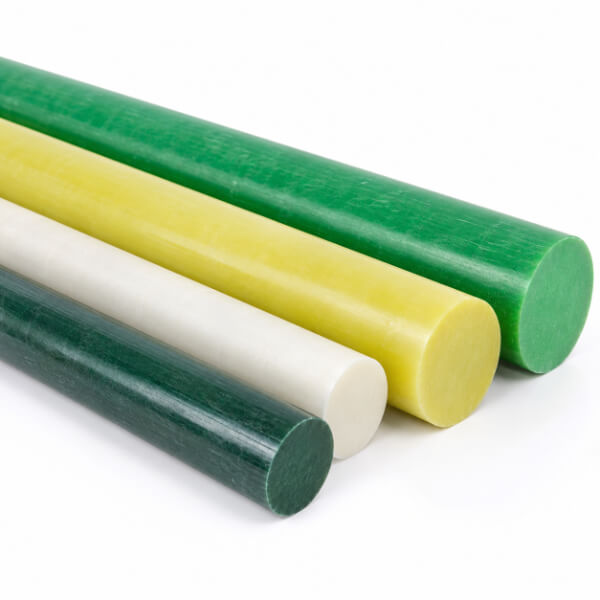
Pultrudierter Stab hat eine charakteristische Schwäche, die im Mittelpunkt jeder Auswahldiskussion stehen sollte: Der pultrudierte Stab hat keine Ringfaser, um eine Querlast zusammenzuhalten. Die gesamte Verstärkung verläuft in eine Richtung. Drücken Sie eine Klemme darum, treiben Sie einen Querstift hindurch oder üben Sie eine exzentrische Seitenkraft an einem Ende aus, und die Spannung versucht, den Stab entlang seiner Fasern zu öffnen. Das Ergebnis ist eine durchgehende Teilung, die sich über die gesamte Länge des Teils erstreckt – und sobald die Teilung das Endstück erreicht, kann das Teilstück abrutschen und die Verbindung geht verloren.
Dies ist kein theoretisches Problem. Aus diesem Grund erhalten Endbeschläge an pultrudierten Isoliergestängen oft ein umlaufendes Verstärkungsband im Griffbereich, und aus diesem Grund wird für jede Stütze, die eine harte radiale Klemmung sieht, ein umwickelter Stab vorgeschrieben. Es erklärt auch eine bekannte Praxisbeobachtung: Eine Stange, die ohne Beanstandung eine mäßige Axiallast trägt, versagt, nachdem eine Seitenhalterung daran angeschraubt wurde. Die Halterung überlastete die Stange nicht unter Spannung; Es wurde die eine Belastungsrichtung eingeführt, die das Faserlayout nicht verteidigen kann.
Umwickelter Stab spaltet sich auf diese Weise nicht, da seine konzentrischen Schichten und die quergerichtete Bewehrung den Rissweg verschließen. Das ist die tatsächliche Prämie, die Sie kaufen – nicht eine höhere Dielektrizitätszahl in einer Broschüre, sondern Widerstandsfähigkeit gegen Ausfälle, die tatsächlich dazu führen, dass Teile außer Betrieb genommen werden.
Sobald Form und Prozess festgelegt sind, ist die Sortenauswahl einfacher. Die folgenden Familien sind diejenigen, die im Stangenbestand von Schaltanlagen anzutreffen sind; Bei den Temperaturangaben handelt es sich um Richtwerte für den Dauerbetrieb, nicht um kurzfristige Spitzenwerte.
| Grad | Harzsystem | Dauerbetrieb | Warum es wählen? | Achtung |
| G-10 (EP GC 201-Familie) | Epoxidharz / E-Glas | ~130–155°C (Klasse B–F) | Allzweck-Basislinie; Stabiles Dielektrikum bei Feuchtigkeit, gute Festigkeit, wirtschaftlich | Keine Flammenbewertung; Halten Sie sich an den geschlossenen oder ölgefüllten Betrieb |
| FR-4 | Flammhemmendes Epoxidharz / E-Glas | ~130–155°C | UL 94 V-0 für trockene und offene Fächer sowie codierungsgesteuerte Schalttafeln | Durch Flammschutz wird die Wärmedecke nicht verlängert |
| G-11 (EP GC 203) | Hochtemperatur-Epoxidharz / E-Glas | ~155–180°C (Klasse F–H) | Behält die mechanische Festigkeit bei Temperatur; die Wahl für heiße Fächer | Nicht von Natur aus V-0 – mit Gehäusebarrieren kombinieren oder auf FR-5 umsteigen |
| FR-5 | Flammhemmendes Hochtemperatur-Epoxidharz | ~155–180°C | Hochtemperatur- und V-0-Flammenklasse zusammen | Premium-Kosten; nur wenn beide Forderungen gelten |
| GPO-3 | Polyester-Glas-Verbindung | ~130–155°C-Klasse | Hervorragende Lichtbogen- und Kriechstromfestigkeit; in Schaltschranken eingebaut | Meistens als Platten oder Formteile geliefert – prüfen Sie vor der Konstruktion die Verfügbarkeit der Stangen |
Es folgen zwei Warnungen. Erstens sind Flammschutzklasse und Wärmeklasse getrennte Achsen : Eine Zeichnung, die nach „G-10, V-0“ fragt, beschreibt FR-4, nicht G-10. Zweitens kann eine hohe Qualität den falschen Prozess nicht retten : Ein pultrudierter G-11-Stab spaltet sich immer noch unter einer harten Seitenklemme, weil durch den Harzwechsel keine Umfangsfasern hinzugefügt wurden. Note antwortet der Umgebung; Der Prozess reagiert auf die Lastrichtung. Halten Sie die beiden Fragen auseinander.
Hier ist eine Rute wirklich einfacher als eine Röhre. Ein ins Vollmaterial geschnittenes Gewinde ist eine echte Designfreiheit und kein Kompromiss bei der Bearbeitung – die Stange wird zu ihrem eigenen Gewindeelement, das Gegenstück ist eine Mutter oder ein Gabelkopf, und es gibt keine dünne Wand, die unter einer festgeklemmten Hülse zerdrückt werden könnte. Schultern, Abflachungen, gebohrte Querlöcher und Zapfen mit reduziertem Durchmesser können alle in ein und denselben Rohling umgewandelt werden.
Drei Regeln verhindern, dass diese Freiheit zum Scheitern wird:
Platzieren Sie den Faden nicht dort, wo eine Seitenlast eintritt. Auf einem pultrudierten Stab ist ein mit Gewinde versehener, gekerbter Bereich auch eine Spaltungsinitiierungsstelle. Halten Sie die Gewinde in Zonen mit geringer radialer Belastung, verkürzen Sie den Eingriff oder fügen Sie am Griff ein Verstärkungsband hinzu.
Versiegeln Sie jede bearbeitete Fläche. Beim Durchschneiden der Fasern werden Faserenden freigelegt, die Feuchtigkeit in den Abschnitt leiten. Insbesondere umwickelte Stäbe sollten nach der Bearbeitung abgeschnittene Enden und Bohrlöcher haben, die versiegelt sind. Eine unbehandelte bearbeitete Oberfläche verwandelt ein gutes Dielektrikum in einen Feuchtigkeitspfad.
Lager auf blankem Laminat auslegen. Ein Querstift durch eine Stange benötigt einen Metalleinsatz oder einen lokal verstärkten Vorsprung, damit die Lagerlast auf dem Metall landet. Hier gilt die gleiche lokale Verstärkungslogik, die das Ende eines pultrudierten Stabs schützt.
Wenn es sich bei der Schnittstelle um eine Klebeverbindung und nicht um ein Gewinde handelt, ist die Eingriffslänge wichtiger als die Klebekraft: Eine lange Verbindungslinie verteilt sowohl die Betriebslast als auch die Temperaturwechselbeanspruchung. Und weil die Metallbeschläge und die Da sich Verbundwerkstoffe unterschiedlich schnell ausdehnen, verträgt ein flexibles Klebesystem die Differenz besser als ein starres.
Ein Stab hat weniger Isolationsflächen als ein Rohr, was ein legitimer Vorteil ist – aber die beiden, die er hat, müssen noch konstruiert werden:
Entlang der Länge (Kriechweg). Für eine Betriebsverbindung oder einen Abstand zwischen stromführendem und geerdetem Metall ist die Außenfläche maßgebend. Stellen Sie die freiliegende Länge anhand der Kriechstrecke pro Kilovolt für die Verschmutzungsklasse ein und fügen Sie Schuppen oder eine hydrophobe Oberfläche hinzu, wenn der Schaltschrank kompakt oder verunreinigt ist.
Über den Abschnitt (Dielektrikum). Wenn ein Stab eine Barriere durchquert oder zwei Phasen trennt, kreuzt die Spannung den Abschnitt. Hier kommt es auf die senkrechte Durchschlagsfestigkeit und das Fehlen innerer Hohlräume an; Spezifizieren Sie ein verpacktes Produkt mit Hohlraumkontrolle für den Hochspannungsbetrieb und überprüfen Sie es anhand einer Teilentladungszahl und nicht nur anhand einer Ausfallmeldung.
Die Oberflächenbeschaffenheit ist daher eine dielektrische und keine kosmetische Eigenschaft. Ein bearbeiteter Stab mit Faserauszug oder einer rauen Querbearbeitung sammelt Verunreinigungen und bildet frühzeitig Spuren; Eine glatte, versiegelte Oberfläche behält ihre Kriechfestigkeit viel länger. Die Feuchtigkeitsaufnahme von Epoxidglasstäben in Elektroqualität ist gering – typischerweise etwa 0,5 % oder weniger über 24 Stunden – aber entscheidend ist, wohin die Feuchtigkeit gelangt, und unversiegelte Schnittenden ermöglichen ihr einen direkten Weg nach innen.
Wenn Sie die Grenze in beide Richtungen kennen, bleibt die Spezifikation ehrlich:
Das Teil benötigt eine Innenbohrung. Der Kontaktdruck-Federstapel einer Vakuum-Schaltkammer, ein durchtretender Leiter oder eine von einem schnellen Gestänge entfernte Masse erfordern eine Röhre. Man kann nicht eine funktionelle Bohrung in eine Stange einarbeiten und dabei die Wirtschaftlichkeit wahren.
Der Radialdruck muss von der Ringfaser getragen werden. Eine harte Außenklemme, Innendruck oder ein platzanfälliger Betrieb erfordern eine gewundene Architektur und keinen festen, unidirektionalen Abschnitt.
Es dominiert die bewegte Masse. Ein langes Gestänge, das bei jedem Vorgang beschleunigt wird, ist pro Gramm steifer als ein dünnwandiges Rohr. Ein massiver Stab gleicher Steifigkeit wiegt mehr und verlangsamt den Mechanismus.
Dabei handelt es sich nicht um Kritik am Rutenbestand; Sie erinnern daran, dass die Schaltanlage aus gutem Grund beide Formen enthält. Die Begleitdiskussion zu Zugrohren deckt die andere Hälfte der Entscheidung ab. Es geht darum, zuerst die Form auszuwählen und dann über die Noten zu streiten.
Eine Rutenspezifikation ist nur so gut wie die Prüfungen am gelieferten Teil. Fordern Sie in der Chargenzertifizierung die Angabe des Harzsystems und der Sortenbezeichnung auf – NEMA LI 1-Klasse, IEC 61212-Stabklasse oder die entsprechende EP GC-Familie – anstatt ein generisches „Epoxidharz-Stab“-Etikett zu akzeptieren. Bestätigen Sie den Prozess: Pultrudierter und umwickelter Stab sind selbst bei gleicher Güte nicht austauschbar. Überprüfen Sie dann das fertige Teil und nicht nur das Material: Durchmessertoleranz und Geradheit, dielektrische Festigkeit, Teilentladung für Hochspannungsbetrieb und – bei seitlichen Belastungen – den Nachweis, dass die Endkonstruktion bruchsicher ist. Eine Notenspalte in einem Datenblatt beantwortet keine dieser Fragen.
Nicht im Zugpfad des Leistungsschalters – dieses Element ist normalerweise ein hohles, gewickeltes Rohr. Massive Stangen sitzen dort, wo die Last axial, auf Druck oder auskragend ist und keine Bohrung erforderlich ist: Sammelschienen-Stützisolatoren und Abstandshalter, Betätigungsgestänge für Trenner und Lasttrennschalter, Phasenabstandshalter, isolierende Zugstangen und Gewindewellen sowie Kontaktstangenführungen. Die Wahl der Stange gegenüber dem Rohr richtet sich nach der Belastung und der Endgeometrie, nicht nach Gewohnheit.
Bei der Pultrusion werden Endlosfasern gerade entlang der Länge verlegt: hohe axiale Zugfestigkeit, niedrige Kosten, Endloslängen, aber schwache radiale Kompression und keine Umfangsverstärkung, sodass eine harte Klemme oder Seitenlast sie in Längsrichtung aufspalten kann. Umwickelter (laminierter) Stab baut harzimprägniertes Gewebe in konzentrischen Schichten auf: geringere reine Zugfestigkeit, aber weitaus bessere Radial- und Schlagfestigkeit, engere Toleranzen und geringere Teilentladung. Wählen Sie pultrudiert für leichte axiale Beanspruchung; Wählen Sie die Verpackung für Hochspannung, Seitenlasten und Präzisionsbearbeitung.
Denn alle Fasern verlaufen in eine Richtung. Ein pultrudierter Stab hat keine Ringfaser, um eine Querlast zusammenzuhalten. Daher erzeugt eine um ihn herum zusammengedrückte Klemme, ein Querstift oder eine exzentrische Seitenkraft einen Riss entlang der Faserrichtung – einen durchgehenden Spalt, der dazu führen kann, dass das Endstück abrutscht. Die Gegenmaßnahme ist ein umlaufendes Verstärkungsband an jedem Ende oder einfach die Angabe eines umwickelten Stabes bei seitlichen Belastungen.
Ja – und das ist einer der wirklichen Vorteile von Vollprofilen gegenüber Rohren. Gewinde, Schlitze, Abflachungen und Schultern können direkt in eine massive Stange eingearbeitet werden, sodass das Fitting zu einer Mutter oder einem Gabelkopf wird und nicht zu einer Hülse, die über eine dünne Wand geklemmt wird. Halten Sie bei einer pultrudierten Stange die Gewindebereiche kurz und fern von hohen Radiallasten oder verstärken Sie sie. Versiegeln Sie bei einem umwickelten Stab die bearbeiteten Flächen, da freiliegende Faserenden Feuchtigkeit ableiten.
G-10 (IEC EP GC 201-Familie) ist die allgemeine Basislinie für Epoxidglas bis etwa 130–155 °C. FR-4 bietet Flammschutz gemäß UL 94 V-0 für offene oder trockene Fächer. G-11 (EP GC 203) behält seine mechanische Festigkeit bei 155–180 °C; FR-5 ist sein flammgeschützter Partner. GPO-3 ist eine Polyester-Glas-Verbindung, die wegen ihrer Lichtbogen- und Kriechstromfestigkeit geschätzt wird, aber meist in Form von Blechen und Formteilen geliefert wird. Überprüfen Sie daher vor der Konstruktion die Verfügbarkeit von Stäben.
Verwenden Sie ein Rohr, wenn das Teil eine Innenbohrung benötigt – der Kontaktdruck-Federstapel in einem Vakuum-Unterbrecher, ein durchgehender Leiter oder die Massenentfernung von einem sich schnell bewegenden Gestänge – oder wenn der Radialdruck von einer Ringfaser getragen werden muss. Eine Rute hat für diese Aufgaben die falsche Form; Ein Rohr hat die falsche Form, wenn Sie ein Gewinde in den Abschnitt einarbeiten oder einer harten Querklemme standhalten müssen, ohne zu reißen.


