
Lượt xem: 0 Tác giả: Fenhar Thời gian xuất bản: 19-11-2026 Nguồn gốc: Địa điểm


Bắt đầu bằng cách đặt phần. Một thanh rắn giành được vị trí của nó khi tải chạy dọc theo trục của nó, nơi nó phải đứng khỏi dây dẫn khi bị nén hoặc đúc hẫng hoặc nơi đầu cuối cần một tính năng gia công. Nó không phải là hình dạng mặc định cho mọi bộ phận cách điện và đường kéo cầu dao là trường hợp cổ điển khi nó sai.
| Vai trò trong hội đồng | Tải chiếm ưu thế | Định hướng điện áp | Tại sao một thanh rắn |
| Thanh cái hỗ trợ cách điện và bế tắc | Nén cộng với công xôn ngắn từ lực xe buýt | Dây leo bế tắc bên ngoài; điện môi trên phần nếu nó vượt qua một rào cản | Toàn bộ phần chống nén; một sợi hoặc trùm có thể được gia công thẳng vào các đầu |
| Liên kết vận hành thiết bị ngắt kết nối và công tắc ngắt tải | Đẩy/kéo trục với tác động chuyển mạch | Theo chiều dọc - đường dây thiết lập chiều dài giữa đầu mang điện và đầu nối đất | Độ cứng dọc trục cao ở đường kính nhỏ; không cần khoan |
| Miếng đệm pha và dây buộc rào chắn | Nén và rung | Giữa các pha - chất điện môi trên phần thanh | Khoảng cách cố định, ổn định về kích thước bằng cách buộc chặt đơn giản |
| Thanh giằng cách điện, trục ren, chân điều chỉnh | Căng thẳng hoặc nén với giao diện bắt vít | Nhiệm vụ điện áp thấp hoặc vùng nối đất trong hầu hết các thiết kế | Các sợi chỉ được cắt thành nguyên khối thay thế một khớp nối kẹp riêng |
| Thanh dẫn hướng tiếp điểm và bộ phận bên trong cực VCB | Hướng dẫn trượt, tiếp xúc xuyên tâm ánh sáng | Theo chiều dọc trong cực | Đường kính gia công chính xác và bề mặt hoàn thiện tốt; không cần không gian lò xo bên trong |
Đọc cột cuối cùng và một mẫu xuất hiện: thanh được chọn theo chức năng mà phần rắn của nó cho phép bạn thực hiện - chịu nén, gia công ren, giữ đường kính. Đó chính xác là những thứ mà một ống rỗng mang lại. Đây là ranh giới thực tế giữa thanh và ống, đầu tiên là ranh giới cơ học và thứ hai là ranh giới điện.
Sự khác biệt đáng được nêu rõ vì hai phần có chung hệ thống nhựa, tên cấp và trang danh mục. Thanh mảnh là bộ phận một trục có bề mặt: nó chịu tải dọc theo chiều dài của nó và cách điện dọc theo chiều dài đó. Nó không có khoang bên trong để bịt kín, không có lỗ khoan có thể ngưng tụ hơi ẩm và không có hướng vòng để khớp nối được kẹp tải từ bên trong.
Điều đó nghe có vẻ đơn giản hơn một cái ống, và theo một nghĩa nào đó thì đúng như vậy - bề mặt thứ ba ám ảnh một cái ống đơn giản là không tồn tại trong một cái que. Nhưng phần vững chắc tập trung rủi ro của chính nó ở nơi khác. Toàn bộ mặt cắt ngang là đường tải và chất điện môi cùng một lúc, do đó va đập, hư hỏng gia công và hướng sợi đều tác động lên cùng một vật liệu. Vết khía trên bề mặt thanh không phải là khiếm khuyết về mặt thẩm mỹ: trong vật liệu composite giòn, nó là tác nhân gây ứng suất phát triển thành vết nứt xuyên qua và vết nứt ngang ở thanh. thanh cách điện là một sự kiện điện cũng giống như một sự kiện cơ học. Những người xác định chuyển từ ống sang thanh và chỉ đơn giản là 'bỏ qua lỗ khoan' có xu hướng bỏ lỡ điều này.
Đây là quyết định quan trọng nhất và ít xuất hiện nhất trong báo giá: tên loại trên báo giá không nói gì về việc sợi chạy thẳng hay quấn. Cả hai thanh đều được dán nhãn 'thủy tinh epoxy G-10' có thể hoạt động giống như các vật liệu khác nhau vì quy trình sản xuất lập trình cấu trúc sợi của chúng. Có hai tuyến đường chính và tuyến thứ ba, cũ hơn.
| Quá trình thanh | Kiến trúc sợi | Hồ sơ sức mạnh | Nó phù hợp ở đâu |
| Pultruded (kéo liên tục qua khuôn được gia nhiệt) | Roving liên tục chạy dọc trục; về cơ bản không có sợi chu vi | Độ bền kéo và độ cứng dọc trục cao nhất trên mỗi chi phí; nén xuyên tâm yếu; dễ bị tách theo chiều dọc dưới tải trọng bên | Nhiệm vụ dọc trục nhẹ, chiều dài liên tục dài, các liên kết và miếng đệm theo chi phí |
| Bọc / ép (vải tẩm nhựa được quấn và xử lý dưới nhiệt và áp suất) | Các lớp đồng tâm với cốt thép theo hướng chéo | Độ bền kéo thuần túy thấp hơn nhưng khả năng chống va đập và xuyên tâm tốt hơn nhiều, dung sai đường kính chặt hơn, phóng điện một phần thấp | Hỗ trợ điện áp cao, bế tắc phụ, các bộ phận được gia công chính xác |
| đúc / nén Thanh hỗn hợp | Gia cố cắt nhỏ hoặc trải trong hợp chất nhựa đúc | Có thể có các tính năng dạng lưới; đẳng hướng nhưng cường độ định hướng thấp hơn | Các hình dạng đặc biệt và các hợp chất chống cháy/hồ quang; số lượng cổ phiếu có hạn |
Pultrusion thắng trên giấy ở bất cứ nơi nào tải được kéo thẳng: các sợi chỉ chính xác nơi lực đi, quá trình chạy liên tục và chi phí trên mỗi mét khó có thể vượt qua. Thanh quấn sẽ chiến thắng ở bất cứ nơi nào tải đến từ phía bên hoặc điện áp cao. Các lớp đồng tâm của nó mang lại cho nó sức nén xuyên tâm và cường độ va đập mà thanh một chiều không thể sánh được, đồng thời cấu trúc cố kết dày đặc, được kiểm soát khoảng trống của nó giữ cho mức phóng điện cục bộ ở mức thấp — điều này quan trọng vì thanh được sử dụng làm chất điện môi được đánh giá dựa trên những gì xảy ra bên trong nó, chứ không chỉ dựa trên số lượng mà bản in thử nghiệm uốn.
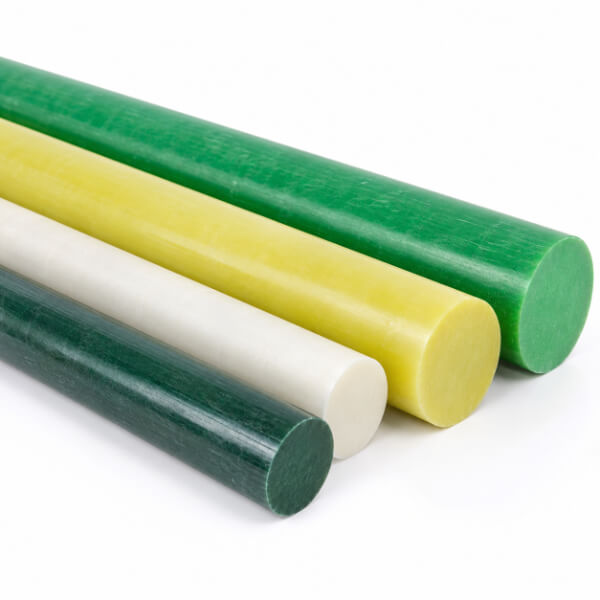
Thanh ép đùn có một điểm yếu đặc trưng nằm ở trung tâm của bất kỳ cuộc thảo luận lựa chọn nào: thanh ép đùn không có sợi vòng để giữ tải ngang với nhau. Tất cả sự gia cố của nó đều chạy theo một chiều. Bóp một cái kẹp xung quanh nó, đóng một chốt ngang xuyên qua nó hoặc tác dụng một lực lệch tâm vào một đầu và ứng suất sẽ cố gắng mở thanh dọc theo các sợi của nó. Kết quả là sự phân chia xuyên suốt chiều dài của bộ phận - và khi phần phân chia chạm tới khớp nối cuối, khớp nối có thể trượt ra và mất kết nối.
Đây không phải là một mối quan tâm về mặt lý thuyết. Đó là lý do tại sao các phụ kiện cuối cùng trên các liên kết cách điện được ép đùn thường được cung cấp một dải gia cố theo chu vi ở vùng kẹp và lý do thanh được bọc được chỉ định cho bất kỳ giá đỡ nào có kẹp hướng tâm cứng. Nó cũng giải thích một quan sát hiện trường quen thuộc: một thanh chịu tải trọng trục vừa phải sẽ bị hỏng sau khi một giá đỡ bên được bắt vít vào nó. Giá đỡ không làm thanh bị quá tải khi căng; nó giới thiệu một hướng tải mà bố cục sợi quang không thể bảo vệ được.
Thanh bọc không phân chia theo cách này vì các lớp đồng tâm và cốt thép ngang hướng của nó sẽ đóng đường nứt. Đó là mức phí bảo hiểm thực sự mà bạn mua - không phải là số điện môi cao hơn trên tài liệu quảng cáo, mà là khả năng chống lại sự cố khiến các bộ phận thực sự bị loại khỏi dịch vụ.
Sau khi hình dạng và quy trình được giải quyết, việc lựa chọn cấp độ sẽ đơn giản hơn. Các họ dưới đây là những họ gặp phải trong kho thanh truyền của thiết bị đóng cắt; các số liệu nhiệt độ là hướng dẫn hoạt động liên tục, không phải là mức cao nhất trong thời gian ngắn.
| Cấp | Hệ thống nhựa | Nhiệm vụ liên tục | Tại sao chọn nó | Cảnh giác |
| G-10 (họ EP GC 201) | Epoxy / Kính điện tử | ~130–155°C (Loại B–F) | Đường cơ sở cho mục đích chung; chất điện môi ổn định ở độ ẩm, độ bền tốt, tiết kiệm | Không có đánh giá ngọn lửa; giữ nhiệm vụ kèm theo hoặc đổ đầy dầu |
| FR-4 | Epoxy chống cháy / Kính điện tử | ~130–155°C | UL 94 V-0 cho ngăn khô và ngăn mở và bảng điều khiển bằng mã | Khả năng chống cháy không kéo dài trần cách nhiệt |
| G-11 (EP GC 203) | Epoxy / Kính điện tử nhiệt độ cao | ~155–180°C (Loại F–H) | Giữ lại độ bền cơ học ở nhiệt độ; sự lựa chọn cho ngăn nóng | Vốn không phải là V-0 - ghép nối với các rào chắn bao vây hoặc bước tới FR-5 |
| FR-5 | Epoxy nhiệt độ cao chống cháy | ~155–180°C | Nhiệt độ cao và xếp hạng ngọn lửa V-0 cùng nhau | Chi phí cao cấp; chỉ khi áp dụng cả hai yêu cầu |
| GPO-3 | Hợp chất thủy tinh polyester | ~130–155°C | Khả năng chống hồ quang và đường ray tuyệt vời; được thiết lập trong các rào cản thiết bị đóng cắt | Chủ yếu được cung cấp dưới dạng tấm hoặc vật đúc - xác nhận tính sẵn có của thanh trước khi thiết kế |
Hai cảnh báo sau. Đầu tiên, chỉ số ngọn lửa và cấp nhiệt là các trục riêng biệt : bản vẽ yêu cầu 'G-10, V-0' đã mô tả FR-4 chứ không phải G-10. Thứ hai, loại cao cấp không thể giải quyết sai quy trình : thanh ép đùn G-11 vẫn bị tách ra dưới kẹp bên cứng, vì sự thay đổi nhựa không thêm sợi chu vi. Lớp trả lời môi trường; Quá trình trả lời hướng tải. Giữ hai câu hỏi ngoài.
Đây là nơi mà một thanh thực sự dễ dàng hơn một ống. Ren được cắt thành phôi rắn là sự tự do thực sự trong thiết kế chứ không phải là sự thoả hiệp trong gia công — thanh trở thành bộ phận ren riêng của nó, bộ phận tiếp nối là đai ốc hoặc móc khoan và không có thành mỏng nào để đè dưới ống bọc được kẹp. Tất cả các vai, dẹt, lỗ chéo được khoan và đầu định vị có đường kính giảm đều có thể được biến thành cùng một phôi.
Ba quy tắc giữ cho sự tự do đó không bị thất bại:
Không đặt một sợi chỉ ở nơi tải bên đi vào. Trên một thanh ép đùn, một vùng có ren, có khía cũng là vị trí bắt đầu phân chia. Giữ các sợi chỉ ở vùng có tải trọng xuyên tâm thấp, rút ngắn thời gian tiếp xúc hoặc thêm dải gia cố ở báng cầm.
Bịt kín mọi mặt gia công. Cắt ngang các sợi để lộ các đầu sợi có tác dụng hút ẩm vào phần này. Đặc biệt, thanh quấn phải có các đầu cắt và các lỗ khoan được bịt kín sau khi gia công; bề mặt gia công chưa được xử lý sẽ biến chất điện môi tốt thành đường dẫn ẩm.
Thiết kế ổ trục trên tấm trần. Chốt ngang xuyên qua thanh cần có một miếng chèn kim loại hoặc một khối được gia cố cục bộ để tải trọng ổ trục tiếp xúc với kim loại. Logic gia cố cục bộ tương tự để bảo vệ đầu thanh được ép đùn cũng được áp dụng ở đây.
Khi bề mặt tiếp xúc là chất kết dính chứ không phải dạng ren, độ dài của mối gắn kết sẽ đánh bại cường độ bám dính: một đường liên kết dài trải đều cả tải trọng sử dụng và biến dạng chu trình nhiệt. Và bởi vì khớp nối kim loại và composite giãn nở ở các tốc độ khác nhau, hệ thống keo linh hoạt chịu được sự chênh lệch tốt hơn so với hệ thống keo cứng.
Một thanh có ít bề mặt cách nhiệt hơn một ống, đó là một lợi thế hợp pháp - nhưng cả hai thanh vẫn phải được thiết kế:
Dọc theo chiều dài (đường dây leo). Đối với mối liên kết vận hành hoặc điểm dừng giữa kim loại mang điện và kim loại nối đất, bề mặt bên ngoài sẽ chi phối. Đặt chiều dài lộ ra từ đường dây trên mỗi kilovolt cho loại ô nhiễm và thêm nhà kho hoặc lớp hoàn thiện kỵ nước ở nơi tủ nhỏ gọn hoặc bị ô nhiễm.
Trên mặt cắt (điện môi). Khi một thanh đi qua một rào chắn hoặc có hai pha, điện áp sẽ đi qua phần đó. Ở đây cường độ điện môi vuông góc và sự vắng mặt của các khoảng trống bên trong; chỉ định sản phẩm được bọc kiểm soát khoảng trống cho chế độ làm việc điện áp cao và xác minh bằng số liệu phóng điện một phần thay vì chỉ yêu cầu sự cố.
Do đó, bề mặt hoàn thiện là một đặc tính điện môi, không phải là tính chất thẩm mỹ. Một thanh gia công có khả năng kéo sợi hoặc bề mặt hoàn thiện theo chiều ngang thô sẽ thu thập ô nhiễm và theo dõi sớm; bề mặt nhẵn, kín giữ độ bền dây leo của nó lâu hơn nhiều. Độ hấp thụ độ ẩm của thanh thủy tinh epoxy cấp điện thấp - thường khoảng 0,5% hoặc ít hơn trong 24 giờ - nhưng điều quan trọng là độ ẩm đó đi đâu và các đầu cắt không bịt kín giúp nó có đường đi thẳng vào bên trong.
Biết ranh giới theo cả hai hướng giúp thông số kỹ thuật luôn trung thực:
Bộ phận cần có lỗ khoan bên trong. Tất cả các lò xo áp suất tiếp xúc của bộ ngắt chân không, một dây dẫn đi qua hoặc khối lượng được lấy ra khỏi mối liên kết nhanh đều cần đến một ống. Bạn không thể gia công một lỗ khoan chức năng thành một thanh và vẫn đảm bảo tính kinh tế.
Áp suất xuyên tâm phải được truyền bằng sợi vòng. Một kẹp cứng bên ngoài, áp suất bên trong hoặc nhiệm vụ dễ bị nổ muốn có cấu trúc vết thương chứ không phải một phần rắn một chiều.
Khối lượng chuyển động chiếm ưu thế. Một liên kết dài được tăng tốc sau mỗi thao tác sẽ cứng hơn trên mỗi gam như một ống có thành mỏng. Một thanh rắn có độ cứng bằng nhau sẽ nặng hơn và làm cơ cấu quay chậm lại.
Đây không phải là những lời chỉ trích về cổ phiếu; chúng là lời nhắc nhở rằng thiết bị đóng cắt có cả hai hình dạng vì những lý do chính đáng. Cuộc thảo luận đồng hành về ống kéo bao gồm nửa còn lại của quyết định. Vấn đề là chọn hình dạng đầu tiên và tranh luận về điểm thứ hai.
Thông số kỹ thuật của thanh chỉ tốt khi có sự kiểm tra trên bộ phận được giao. Yêu cầu chứng nhận lô để nêu rõ hệ thống nhựa và chỉ định cấp độ — cấp NEMA LI 1, loại thanh IEC 61212 hoặc họ EP GC hiện hành — thay vì chấp nhận nhãn 'thanh epoxy' chung chung. Xác nhận quy trình: thanh ép đùn và thanh bọc không thể thay thế cho nhau ngay cả ở cùng cấp. Sau đó, kiểm tra bộ phận đã hoàn thiện, không chỉ vật liệu: dung sai đường kính và độ thẳng, khả năng chịu điện môi, phóng điện một phần khi làm việc ở điện áp cao và - khi tồn tại tải trọng bên - bằng chứng cho thấy thiết kế cuối đã được chứng minh là có khả năng chống phân tách. Cột điểm trên bảng dữ liệu không trả lời những câu hỏi đó.
Không nằm trong đường kéo cầu dao - bộ phận đó thường là một ống quấn rỗng. Các thanh đặc đặt ở nơi tải trọng hướng trục, chịu nén hoặc đúc hẫng và không cần khoan: thanh cái hỗ trợ cách điện và giá đỡ, bộ ngắt kết nối và các liên kết vận hành công tắc ngắt tải, bộ đệm pha, thanh giằng cách điện và trục ren, và dẫn hướng thanh tiếp xúc. Việc lựa chọn thanh trên ống tuân theo tải trọng và hình dạng đầu cuối chứ không phải theo thói quen.
Pultrusion đặt các sợi liên tục thẳng dọc theo chiều dài: độ bền kéo dọc trục cao, chi phí thấp, chiều dài liên tục, nhưng lực nén xuyên tâm yếu và không có cốt thép theo chu vi, do đó kẹp cứng hoặc tải trọng bên có thể tách sợi theo chiều dọc. Thanh được bọc (nhiều lớp) tạo nên vải tẩm nhựa theo các lớp đồng tâm: độ bền kéo thuần túy thấp hơn, nhưng độ bền xuyên tâm và độ va đập tốt hơn nhiều, dung sai chặt chẽ hơn và phóng điện một phần thấp hơn. Chọn pultruded cho nhiệm vụ hướng trục nhẹ; chọn bọc cho điện áp cao, tải phụ và gia công chính xác.
Bởi vì tất cả các sợi đều chạy theo một hướng. Một thanh được ép đùn không có sợi vòng để giữ tải ngang lại với nhau, do đó, một cái kẹp ép xung quanh nó, một chốt ngang hoặc lực bên lệch tâm sẽ tạo ra một vết nứt dọc theo hướng sợi - một vết nứt xuyên suốt có thể khiến đầu nối trượt ra. Biện pháp đối phó là dùng một dải gia cố theo chu vi ở mỗi đầu hoặc đơn giản chỉ định một thanh được bọc ở nơi tồn tại tải trọng bên.
Có - và đó là một trong những lợi thế thực sự của mặt cắt đặc so với ống. Ren, rãnh, thanh phẳng và vai có thể được gia công trực tiếp thành một thanh rắn, do đó khớp nối trở thành đai ốc hoặc móc thay vì ống bọc được kẹp trên một bức tường mỏng. Trên một thanh ép đùn, giữ cho các vùng ren ngắn và tránh xa tải trọng xuyên tâm cao hoặc gia cố chúng; trên một thanh được bọc, bịt kín các bề mặt gia công vì sợi lộ ra sẽ hút ẩm.
G-10 (dòng IEC EP GC 201) là đường cơ sở thủy tinh epoxy chung ở nhiệt độ khoảng 130–155°C. FR-4 bổ sung khả năng chống cháy UL 94 V-0 cho các ngăn kiểu mở hoặc khô. G-11 (EP GC 203) giữ độ bền cơ học ở 155–180°C; FR-5 là đối tác đánh giá ngọn lửa của nó. GPO-3 là hợp chất thủy tinh polyester có giá trị về khả năng chống hồ quang và đường ray, nhưng nó chủ yếu được cung cấp dưới dạng tấm và các bộ phận đúc, vì vậy hãy xác nhận tính sẵn có của thanh trước khi thiết kế.
Sử dụng ống khi bộ phận cần lỗ khoan bên trong - ngăn lò xo áp suất tiếp xúc trong bộ ngắt chân không, dây dẫn đi qua hoặc loại bỏ khối lượng khỏi liên kết chuyển động nhanh - hoặc khi áp suất hướng tâm phải được truyền bằng sợi vòng. Một cây gậy có hình dạng sai lầm cho những nhiệm vụ đó; một ống có hình dạng sai khi bạn cần gia công ren vào mặt cắt hoặc chống lại một kẹp ngang cứng mà không bị tách.


