
Vues : 0 Auteur : Fenhar Heure de publication : 2026-11-19 Origine : Site


Commencez par placer la pièce. Une tige solide gagne sa place là où la charge s'étend le long de son axe, là où elle doit se tenir à l'écart d'un conducteur en compression ou en porte-à-faux, ou là où l'extrémité a besoin d'un élément usiné. Il ne s'agit pas de la forme par défaut pour chaque élément isolant, et la trajectoire de traction du disjoncteur est le cas classique où elle n'est pas la bonne.
| Rôle dans l'assemblée | Charge dominante | Orientation de la tension | Pourquoi une tige solide |
| Isolateurs et entretoises de support de jeu de barres | Compression plus porte-à-faux court dû aux forces du bus | Distance de fuite à l'extérieur ; diélectrique à travers la section s'il traverse une barrière | La section complète résiste à la compression ; un filetage ou un bossage peut être usiné directement dans les extrémités |
| Tringleries de commande des sectionneurs et des interrupteurs-sectionneurs | Poussée/traction axiale avec impact de commutation | Longitudinal – la ligne de fuite définit la longueur entre les extrémités sous tension et mises à la terre | Grande rigidité axiale sur un petit diamètre ; aucun alésage requis |
| Espaceurs de phase et attaches de barrière | Compressions et vibrations | Entre phases - diélectrique à travers la section de tige | Espacement rigide et indéformable avec fixation traversante simple |
| Tirants isolants, arbres filetés, pieds réglables | Tension ou compression avec une interface boulonnée | Service basse tension ou zone de terre dans la plupart des conceptions | Les filetages coupés en stock massif remplacent un raccord serré séparé |
| Guides de tige de contact et internes de pôle VCB | Guidage coulissant, léger contact radial | Longitudinal à l'intérieur du pôle | Diamètre usiné avec précision et bonne finition de surface ; aucun espace de ressort interne n'est nécessaire |
Lisez la dernière colonne et un motif apparaît : la tige est choisie pour ce que sa section solide vous permet de faire : supporter une compression, usiner un filetage, maintenir un diamètre. C’est exactement ce qu’un tube creux abandonne. C'est la frontière pratique entre la tige et le tube, et c'est d'abord une frontière mécanique et une seconde électrique.
La distinction mérite d'être clairement indiquée car les deux parties partagent des systèmes de résine, des noms de qualité et des pages de catalogue. Une tige mince est un élément à un axe avec une surface : elle supporte une charge sur toute sa longueur et isole sur cette même longueur. Il n'a pas de cavité interne à sceller, pas d'alésage qui peut condenser l'humidité et pas de direction de cercle qu'un raccord serré charge de l'intérieur.
Cela semble plus simple qu'un tube, et dans un sens, c'est le cas : la troisième surface qui hante un tube n'existe tout simplement pas dans une tige. Mais la section solide concentre ailleurs ses propres risques. La section transversale entière est à la fois le chemin de charge et le diélectrique, donc l'impact, les dommages d'usinage et l'orientation des fibres agissent tous sur le même matériau. Une entaille à la surface d'une tige n'est pas un défaut esthétique : dans un composite fragile, c'est un générateur de contraintes qui se transforme en une fissure traversante, et une fissure transversale dans un la tige isolante est un événement électrique autant que mécanique. Les prescripteurs qui passent des tubes aux tiges et simplement « ignorent l'alésage » ont tendance à passer à côté de cela.
Voici la décision qui compte le plus et qui apparaît le moins souvent sur un devis : le nom de la qualité sur le devis ne dit rien sur le fait que les fibres soient droites ou enroulées. Deux tiges toutes deux étiquetées « verre époxy G-10 » peuvent se comporter comme des matériaux différents car le processus de fabrication programme leur architecture de fibres. Il existe deux itinéraires principaux et un troisième, plus ancien.
| Processus de tige | Architecture fibre | Profil de résistance | Où ça correspond |
| Pultrudé (tirage continu à travers une filière chauffée) | Rovings continus fonctionnant axialement ; essentiellement pas de fibre circonférentielle | Résistance à la traction axiale et rigidité les plus élevées par coût ; faible compression radiale ; sujet au fendage longitudinal sous charge latérale | Service axial léger, longues longueurs continues, liaisons et entretoises économiques |
| Enveloppé/laminé (tissu imprégné de résine enroulé et durci sous chaleur et pression) | Couches concentriques avec renfort transversal | Résistance à la traction pure inférieure mais résistance radiale et aux chocs bien meilleure, tolérance de diamètre plus stricte, faible décharge partielle | Supports haute tension, entretoises à chargement latéral, pièces usinées avec précision |
| moulée/formée par compression Tige composée | Renfort haché ou mat dans un composé de résine moulé | Caractéristiques en forme de filet possibles ; résistance directionnelle isotrope mais inférieure | Formes spéciales et composés résistants aux flammes/arcs ; disponibilité limitée du stock de cannes |
La pultrusion l'emporte sur le papier partout où la charge est une traction droite : les fibres pointent exactement là où va la force, le processus se déroule en continu et le coût au mètre est difficile à battre. La tige enveloppée gagne partout où la charge arrive du côté ou où la tension est élevée. Ses couches concentriques lui confèrent une résistance à la compression radiale et aux chocs qu'une tige unidirectionnelle ne peut égaler, et sa structure densément consolidée et contrôlée par les vides maintient les décharges partielles à un faible niveau - ce qui est important car une tige utilisée comme diélectrique est jugée sur ce qui se passe à l'intérieur, pas seulement sur le nombre d'impressions d'un test de flexion.
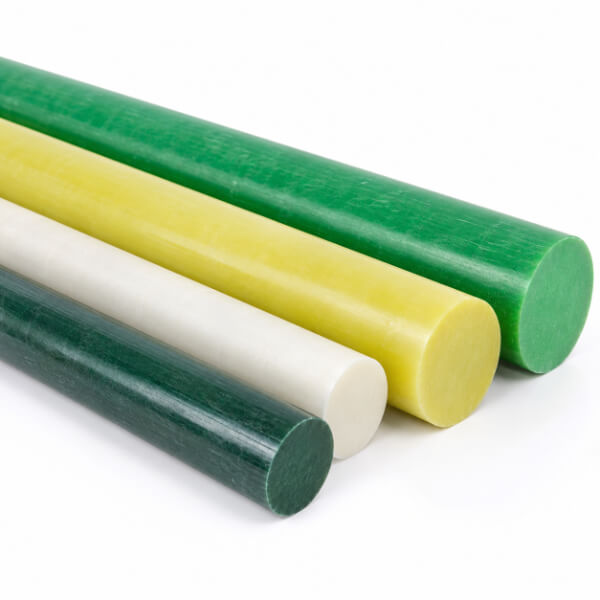
La tige pultrudée présente une faiblesse caractéristique qui est au centre de toute discussion de sélection : la tige pultrudée n'a pas de fibre cerclée pour maintenir une charge transversale ensemble. Tous ses renforts vont dans un sens. Pressez une pince autour, enfoncez une goupille transversale à travers elle ou appliquez une force latérale excentrique à une extrémité, et la contrainte tente d'ouvrir la tige le long de ses fibres. Le résultat est une fente traversante sur toute la longueur de la pièce - et une fois que la fente atteint le raccord d'extrémité, le raccord peut glisser et la connexion est perdue.
Ce n’est pas une préoccupation théorique. C'est la raison pour laquelle les raccords d'extrémité des liaisons isolantes pultrudées reçoivent souvent une bande de renfort circonférentielle au niveau de la région de préhension, et la raison pour laquelle une tige enveloppée est spécifiée pour tout support qui voit une pince radiale dure. Cela explique également une observation familière sur le terrain : une tige qui supporte sans problème une charge axiale modeste se brise après qu'un support latéral y soit boulonné. Le support n'a pas surchargé la tige en tension ; il a introduit la seule direction de charge que le réseau de fibres ne peut pas défendre.
La tige enveloppée ne se divise pas de cette façon car ses couches concentriques et son renforcement transversal ferment le chemin de la fissure. C'est la véritable prime que vous achetez : pas un indice diélectrique plus élevé sur une brochure, mais une résistance à la panne qui met effectivement les pièces hors service.
Une fois la forme et le processus réglés, la sélection des qualités est plus simple. Les familles ci-dessous sont celles rencontrées dans le stock de tiges d'appareillage ; les valeurs de température sont des guides à usage continu et non des pics à court terme.
| Grade | Système de résine | Service continu | Pourquoi le choisir | Attention |
| G-10 (famille EP GC 201) | Époxy / Verre E | ~130–155°C (Classe B–F) | Base de référence à usage général ; diélectrique stable en humidité, bonne résistance, économique | Aucun indice de flamme ; s'en tenir au service fermé ou rempli d'huile |
| FR-4 | Epoxy ignifuge / Verre E | ~130-155°C | UL 94 V-0 pour les compartiments secs et ouverts et les panneaux pilotés par code | L'ignifugation n'étend pas le plafond thermique |
| G-11 (EP GC 203) | Epoxy haute température / Verre E | ~155–180°C (Classe F–H) | Conserve la résistance mécanique à la température ; le choix pour les compartiments chauds | Pas intrinsèquement V-0 – à associer avec des barrières d'enceinte ou à passer au FR-5 |
| FR-5 | Époxy ignifuge haute température | ~155-180°C | Haute température et indice de flamme V-0 ensemble | Coût de la prime ; seulement lorsque les deux exigences s'appliquent |
| GPO-3 | Composé polyester-verre | Classe ~130-155°C | Excellente résistance à l’arc et aux traces ; établi dans les barrières de l'appareillage | Principalement fourni sous forme de feuilles ou de moulures : confirmez la disponibilité des tiges avant de les concevoir. |
Deux mises en garde s’ensuivent. Premièrement, l'indice de flamme et la classe thermique sont des axes distincts : un dessin qui demande 'G-10, V-0' a décrit FR-4, et non G-10. Deuxièmement, une qualité élevée ne peut pas sauver le mauvais processus : une tige pultrudée G-11 se fend toujours sous une pince latérale dure, car le changement de résine n'a pas ajouté de fibre circonférentielle. Grade répond à l’environnement ; le processus répond à la direction de la charge. Gardez les deux questions séparées.
C’est là qu’une tige est véritablement plus facile qu’un tube. Un filetage découpé dans une matière solide est une véritable liberté de conception, pas un compromis d'usinage : la tige devient son propre élément fileté, la pièce d'accouplement est un écrou ou une chape, et il n'y a pas de paroi mince à écraser sous un manchon serré. Les épaulements, les méplats, les trous transversaux percés et les embouts de diamètre réduit peuvent tous être transformés en une seule pièce.
Trois règles empêchent cette liberté de devenir un échec :
Ne placez pas de fil là où une charge latérale entre. Sur une tige pultrudée, une région filetée et entaillée est également un site d'initiation fendue. Maintenez les filetages dans les zones à faible charge radiale, raccourcissez l'engagement ou ajoutez une bande de renfort au niveau de la poignée.
Scellez chaque face usinée. Couper les fibres expose les extrémités des fibres qui évacuent l'humidité dans la section. Les tiges enveloppées en particulier doivent avoir des extrémités coupées et des trous percés scellés après l'usinage ; une surface usinée non traitée transforme un bon diélectrique en un chemin d'humidité.
Concevez le roulement sur du stratifié nu. Une goupille transversale traversant une tige nécessite un insert métallique ou un bossage renforcé localement pour que la charge du roulement atterrisse sur le métal. La même logique de renforcement local qui protège l'extrémité d'une tige pultrudée s'applique ici.
Lorsque l'interface est adhésive plutôt que filetée, la longueur d'engagement surpasse la force d'adhérence : une longue ligne de liaison répartit à la fois la charge de service et la contrainte de cycle thermique. Et parce que la ferrure métallique et le Le composite se dilate à des vitesses différentes, un système adhésif flexible tolère mieux le différentiel qu'un système rigide.
Une tige a moins de surfaces d'isolation qu'un tube, ce qui est un avantage légitime, mais encore faut-il concevoir les deux :
Dans le sens de la longueur (ligne de fuite). Pour une liaison de fonctionnement ou une entretoise entre le métal sous tension et mis à la terre, la surface extérieure régit. Définissez la longueur exposée de ligne de fuite par kilovolt pour la classe de pollution et ajoutez des hangars ou une finition hydrophobe là où la cellule est compacte ou contaminée.
À travers la section (diélectrique). Lorsqu'une tige traverse une barrière ou espace deux phases, une tension traverse la section. Ici, la rigidité diélectrique perpendiculaire et l'absence de vides internes comptent ; spécifiez un produit emballé avec contrôle des vides pour un service haute tension et vérifiez avec un chiffre de décharge partielle plutôt qu'une simple réclamation en cas de panne.
La finition de surface est donc une propriété diélectrique et non cosmétique. Une tige usinée avec arrachement de fibre ou une finition transversale rugueuse collecte la contamination et la trace rapidement ; une surface lisse et scellée conserve sa résistance au fluage beaucoup plus longtemps. L'absorption d'humidité par les tiges en verre époxy de qualité électrique est faible – généralement autour de 0,5 % ou moins sur 24 heures – mais ce qui compte, c'est où va cette humidité, et les extrémités coupées non scellées lui donnent un chemin direct vers l'intérieur.
Connaître la frontière dans les deux sens permet de maintenir la spécification honnête :
La pièce a besoin d'un alésage interne. La pile de ressorts à pression de contact d'une ampoule à vide, un conducteur qui le traverse ou une masse retirée d'une liaison rapide nécessitent tous un tube. Vous ne pouvez pas usiner un alésage fonctionnel dans une tige et conserver les aspects économiques.
La pression radiale doit être supportée par la fibre cerclée. Une pince externe dure, une pression interne ou une tâche sujette à l'éclatement nécessitent une architecture enroulée, et non une section unidirectionnelle solide.
La masse en mouvement domine. Une longue liaison accélérée à chaque opération est plus rigide par gramme qu'un tube à paroi mince. Une tige solide de rigidité égale pèse plus et ralentit le mécanisme.
Ce ne sont pas des critiques à l’encontre du stock de cannes à pêche ; ils rappellent que l'appareillage contient les deux formes pour de bonnes raisons. La discussion complémentaire sur les tubes de traction couvre l’autre moitié de la décision. Le but est de choisir la forme en premier et de discuter ensuite des notes.
La qualité d'une spécification de tige dépend des contrôles effectués sur la pièce livrée. Exigez que la certification du lot indique le système de résine et la désignation de la qualité – qualité NEMA LI 1, classe de tige CEI 61212 ou famille EP GC applicable – plutôt que d'accepter une étiquette générique « tige époxy ». Confirmez le processus : les tiges pultrudées et enveloppées ne sont pas interchangeables, même à la même qualité. Vérifiez ensuite la pièce finie, et pas seulement le matériau : tolérance du diamètre et rectitude, tenue diélectrique, décharge partielle en cas de service à haute tension et, lorsque des charges latérales existent, preuve que la conception finale a été prouvée contre la fissuration. Une colonne de notes sur une fiche technique ne répond à aucune de ces questions.
Pas dans le chemin de traction du disjoncteur – cet élément est généralement un tube enroulé creux. Les tiges pleines sont placées là où la charge est axiale, compressive ou en porte-à-faux et aucun alésage n'est nécessaire : isolateurs et entretoises de support de jeu de barres, liaisons de commande de sectionneur et d'interrupteur-sectionneur, entretoises de phase, tirants et arbres filetés isolants et guides de tige de contact. Le choix de la tige plutôt que du tube suit la charge et la géométrie de l'extrémité, pas l'habitude.
La pultrusion dépose des fibres continues directement sur toute la longueur : résistance à la traction axiale élevée, faible coût, longueurs continues, mais faible compression radiale et aucun renfort circonférentiel, de sorte qu'une pince dure ou une charge latérale peut les diviser dans le sens de la longueur. La tige enveloppée (laminée) forme un tissu imprégné de résine en couches concentriques : résistance à la traction pure inférieure, mais résistance radiale et aux chocs bien meilleure, tolérances plus strictes et décharge partielle inférieure. Choisissez le pultrudé pour un travail axial léger ; choisissez enveloppé pour la haute tension, les charges latérales et l’usinage de précision.
Parce que toutes les fibres vont dans une seule direction. Une tige pultrudée n'a pas de fibre cerclée pour maintenir une charge transversale ensemble, donc une pince serrée autour d'elle, une goupille transversale ou une force latérale excentrique entraîne une fissure dans la direction de la fibre - une fente traversante qui peut laisser l'embout glisser. La contre-mesure consiste en une bande de renfort circonférentielle à chaque extrémité, ou simplement en spécifiant une tige enveloppée là où des charges latérales existent.
Oui, et c’est l’un des réels avantages de la section solide par rapport au tube. Les filetages, fentes, méplats et épaulements peuvent être usinés directement dans une tige solide, de sorte que le raccord devient un écrou ou une chape plutôt qu'un manchon serré sur une paroi mince. Sur une tige pultrudée, maintenir les zones filetées courtes et éloignées des charges radiales élevées, ou les renforcer ; sur une tige enveloppée, scellez les faces usinées car les extrémités des fibres exposées évacuent l'humidité.
G-10 (famille IEC EP GC 201) est la référence générale du verre époxy jusqu'à environ 130-155°C. FR-4 ajoute un caractère ignifuge UL 94 V-0 pour les compartiments ouverts ou de type sec. Le G-11 (EP GC 203) maintient la résistance mécanique entre 155 et 180 °C ; FR-5 est son partenaire ignifuge. Le GPO-3 est un composé polyester-verre apprécié pour sa résistance à l'arc et aux traces, mais il est principalement fourni sous forme de feuilles et de pièces moulées, alors confirmez la disponibilité des tiges avant de les concevoir.
Utilisez un tube lorsque la pièce nécessite un alésage interne - la pile de ressorts à pression de contact dans une ampoule à vide, le passage d'un conducteur ou le retrait de masse d'une liaison à mouvement rapide - ou lorsque la pression radiale doit être supportée par une fibre cerclée. Une tige n’a pas la bonne forme pour ces tâches ; un tube n'a pas la bonne forme lorsque vous devez usiner un filetage dans la section ou résister à une pince transversale dure sans se fendre.


