
Pandangan: 0 Pengarang: Fenhar Masa Terbit: 2026-09-24 Asal: tapak


Minta pembekal untuk tiub komposit dan ayat pertama belakang biasanya nama proses — luka filamen, bergulung-gulung, ditumbuk — seolah-olah proses itu adalah gred kualiti. Ia tidak. Kaedah penggulungan ialah satu set pilihan tentang di mana titik gentian dan seberapa ketat resin disatukan, dan pilihan tersebut menentukan paksi prestasi mana tiub itu kuat dan yang mana ia menyerah secara senyap-senyap.
Untuk tiub struktur, pilihannya ialah cerita berat dan kos. Untuk sebuah tiub penebat elektrik ia adalah kisah hidup-atau-mati, kerana paksi yang paling berliku kesusasteraan mengabaikan - integriti dielektrik - adalah bahagian yang sebenarnya ada untuk menyediakan. Panduan ini menyelesaikan masalah daripada tiga paksi yang sebenarnya menentukan prestasi, kemudian mengubahnya menjadi peraturan pemilihan yang boleh anda gunakan daripada lukisan.
Tiga proses muncul pada hampir setiap petikan, dan ia secara rutin dipersembahkan sebagai tangga daripada yang terbaik kepada yang paling murah. Pembingkaian itu adalah kesilapan pertama. Mereka bukan pangkat; mereka adalah jawapan yang berbeza kepada dua soalan: ke arah manakah gentian berjalan? dan sejauh manakah resin memenuhi ruang di antara mereka?
Penggulungan filamen meletakkan kaca berputar berterusan — resin-basah atau dibekalkan sebagai prepreg — pada mandrel ketepatan pada sudut terkawal dan di bawah ketegangan terkawal. Gentian berjalan tanpa putus dari satu hujung tiub ke yang lain, jadi tiada jahitan dan tiada sambungan. Putaran ditambah gerabak merentasi membolehkan pembina memilih gentian sudut penggulungan mengikut gentian.
Pita atau penggulungan kepingan (sering dipanggil roll-wrapping) membalut fabrik kaca atau pita kertas dalam jalur berlingkar, bertindih di sekeliling mandrel, kemudian menyembuhkannya di bawah tekanan. Ia membawa jahitan bias di mana balut bermula dan berakhir, tetapi ia fleksibel pada ketebalan dinding dan geometri, murah untuk dijalankan dan mudah dimesin.
Pultrusion bukanlah kaedah penggulungan sama sekali. Gentian ditarik lurus melalui mandi resin dan acuan keluli yang dipanaskan, jadi setiap tetulang berjalan pada 0° — selari dengan paksi tiub. Ia berterusan, pantas, dan murah, tetapi ia hampir tidak meletakkan serat di sekeliling lilitan.
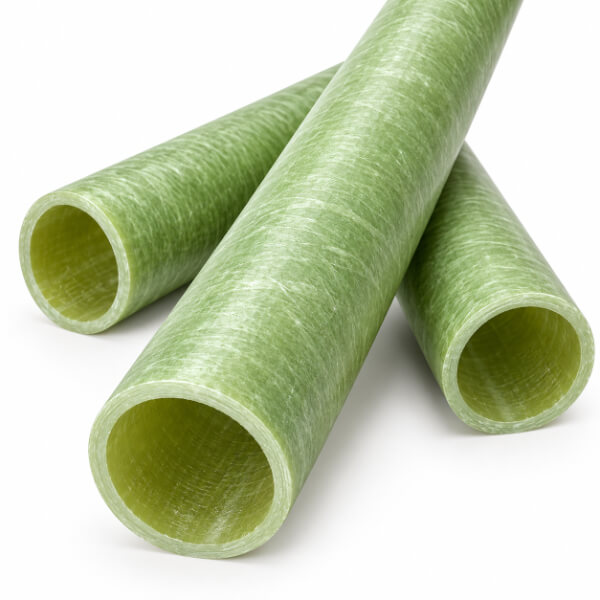
Tuil tunggal terbesar yang diberikan oleh kaedah penggulungan kepada anda ialah sudut penggulungan, kerana ia menetapkan tempat kekuatan hidup. Lapisan luka berhampiran 90° (keliling) tahan pecah dan hancur; lapisan luka berhampiran 0° (paksi) menahan tarikan dan lentur. Segala-galanya adalah kompromi antara keduanya.
Kes buku teks menjadikan perdagangan itu jelas. Dalam bekas tekanan tertutup, tegasan gelung adalah dua kali ganda tegasan paksi, jadi sudut yang menjadikan laminate betul-betul dua kali lebih kuat secara lilitan daripada paksi bekerja kepada kira-kira 54.7° — sudut ajaib yang dipanggil. Jatuhkan ke sudut rendah, katakan 15–30°, dan tiub menjadi anggota paksi kaku yang baik untuk sokongan julur dan aci tetapi lemah terhadap tekanan dalaman. Tolak ke arah 90° dan ia menjadi bejana tekanan yang hampir tiada cengkaman paksi. Susun atur hibrid menyusun beberapa sudut untuk mendapatkan sedikit segala-galanya, dengan kos kerumitan binaan.
Untuk tiub elektrik, fizik yang sama memerintah pilihan:
| Kaedah penggulungan | Bentuk serat | Orientasi dominan | Terbaik di | Berhati-hati untuk |
| Penggulungan filamen | roving berterusan, basah atau prepreg | boleh merdu 15°–90° | gelung / pecah, dinding nipis, konsentrik | kos, masa utama, pemesinan keras |
| Penggulungan pita / lembaran | fabrik kaca atau kertas, bertindih berlingkar | hampir lilitan dengan berat sebelah | kos efektif, dielektrik, boleh dimesin | mampatan yang lebih rendah, risiko delaminasi |
| Pultrusion (tidak berliku) | roving ditarik 0° melalui dadu | paksi (0°) | paksi / lentur, murah, berterusan | hampir tiada gelung; berpecah di bawah tekanan |
Ayat yang patut dihafal: setiap sudut berliku adalah keputusan untuk menjadi kuat dalam satu arah dengan menjadi lebih lemah dalam yang lain. Tiada sudut yang 'terbaik'; terdapat sudut yang sepadan dengan beban. Tiub potong fius yang mesti menyerap pancang tekanan arka mahukan 45–55° yang seimbang atau susun atur hampir lilitan. Sokongan bar bas yang kebanyakannya membawa tujahan paksi atau beban sisi mahukan sudut rendah atau orientasi pultruded. Sudutnya bukan hiasan - ia adalah laluan beban.
Di sinilah artikel penggulungan filamen generik berhenti dan yang ini perlu diteruskan. Kebanyakan literatur penggulungan mengukur nombor tegangan, pecah dan lentur dan memanggil tiub itu layak. Untuk tiub penebat yang hanya separuh kerja, kerana tiub itu sendiri adalah dielektrik.
Lompang — poket udara yang terperangkap di antara rovings, kawasan impregnasi yang tidak lengkap, ketakselanjaran tempat bungkus bermula dan berakhir — ialah tapak pelepasan separa menunggu voltan. Udara terurai pada kekuatan medan jauh di bawah resin di sekelilingnya, jadi poket mengion secara setempat, medan di sana lebih tertumpu, dan nyahcas bermula pada voltan jauh di bawah apa yang boleh ditahan oleh bahan pepejal. Dibiarkan berjalan, nyahcas itu menyerang rantai polimer, membentuk laluan pengalir dan menumbuhkan landasan karbon. Tiub boleh kelihatan sempurna di luar dan gagal secara elektrik dari dalam.
Inilah sebabnya mengapa kaedah penggulungan, bukan hanya pilihan resin, menentukan hayat dielektrik:
Penggulungan basah menggunakan ketegangan penggulungan untuk memerah resin yang berlebihan dan udara yang terperangkap keluar semasa gentian meresap, itulah sebabnya proses basah yang dijalankan dengan baik memberikan kedap udara yang baik dan kandungan lompang yang rendah.
Penggulungan kering / prepreg mengawal kandungan resin di hadapan, jadi lamina yang diawet adalah seragam dan pecahan lompang boleh diramal dan bukannya tidak sengaja.
Penggulungan separa kering menambah peringkat pengeringan antara impregnasi dan lay-down untuk menghalau bahan meruap molekul rendah, yang mengecilkan lompang yang sebaliknya akan terbentuk apabila resin sembuh.
Antara muka adalah titik lemah untuk ditonton. Kerosakan biasanya tidak bermula dalam campuran kaca-resin pukal; ia bermula pada sempadan — antara dua lapisan luka, atau antara dinding struktur dan sebarang sarung atau sisipan. Pepohonan elektrik bermula tepat pada antara muka ini, itulah sebabnya rekod prestasi tiub bergantung pada kualiti ikatan seperti pada sudut gentian. Ujian nyahcas separa (IEC 60270) ialah cara yang jujur untuk mengukur sama ada penggulungan benar-benar mencapai bahagian bersih antara muka yang bebas lompang.
Sebagai pemeriksaan kewarasan pada skala, tiub penebat kaca epoksi yang dibuat dengan baik biasanya menerbitkan kekuatan dielektrik dalam julat 20–30 kV/mm dan kerintangan volum melebihi 10⊃1;⊃2; Ω·cm, dengan penyerapan air di bawah 0.3% dan isipadu gentian sekitar 60–70%. Nombor tersebut boleh dicapai dengan tepat kerana penggulungan menyatukan lamina; resin yang sama dalam tiub yang tidak disatukan dengan baik tidak akan menghantarnya, dan tiada baris lembaran data akan memberi amaran kepada anda.
Paksi ketiga adalah geometri, dan ia penting untuk dua sebab sekaligus. Tiub yang dibina di atas mandrel ketepatan — bekas penggulungan filamen — berakhir dengan diameter dalam paling ketat dan dinding paling seragam di sekeliling lilitan penuh. Keseragaman itu bukan kosmetik: dalam dielektrik, bintik nipis ialah titik voltan pecahan rendah, dan dalam pemasangan ketepatan dinding yang berbeza-beza di sekeliling lilitan adalah bahagian yang duduk bengkok dan menumpukan tekanan pada satu tepi. Tiub yang digulung atau dijahit membawa jahitan bias dan variasi dinding kecil; tiub pultruded mendapat diameter luar yang sangat baik daripada die tetapi hanya diameter dalam yang sederhana.
Untuk tiub ketepatan dinding nipis - badan fius, perumah pencelah, penebat perubatan dan kriogenik - ketumpuan adalah kekangan sebenar, dan ia adalah sebab penggulungan filamen wujud sebagai satu kategori. Tiub pultruded atau bergulung boleh menjadi 'cukup baik' pada dinding yang tebal dan tahan toleransi, tetapi apabila dinding menjadi nipis dan muat menjadi ketat, jahitan dan variasi dinding menjadi masalah keseluruhan. Kestabilan dimensi di bawah kitaran terma gear suis bergantung pada penyatuan seragam yang sama, kerana penyembuhan tidak sekata bermakna pengembangan tidak sekata.
| Harta benda | Luka filamen | Pita / berbalut gulung | Ditumbuk |
| Jahitan | tiada | Ya (jahitan berat sebelah) | tiada |
| Keseragaman dinding di sekeliling lilitan | pakaian seragam | Berbeza sedikit | bagus |
| Konsentrisitas (kawalan ID) | Terbaik | Adil | Sederhana |
| Kekuatan gelung untuk dinding tertentu | Tertinggi | Lebih rendah | Terendah (pincang paksi) |
| Kos / masa utama | Tertinggi / terpanjang | Lebih rendah / lebih pendek | Terendah / terpendek |
Letakkan tiga paksi bersama-sama dan peraturan pemilihan adalah mudah: tentukan kegagalan yang menamatkan hayat tiub, kemudian pilih orientasi dan penyatuan yang mempertahankan kegagalan itu. Matriks di bawah mengubah teori menjadi senarai semak semakan lukisan.
| Permohonan | Mod kegagalan dominan | Pilihan berliku | kenapa |
| Potong fius / tiub pencelah | lonjakan tekanan dalaman, pecah | luka filamen, seimbang 45–55° atau hampir lilitan | rintangan pecah dan tiada jahitan; tiub mesti mengandungi peristiwa arka tanpa membelah |
| Sokongan busbar / spacer | tujahan paksi, lenturan, rayapan dimensi | luka filamen bersudut rendah atau pultruded | ketegaran paksi dan kebulatan; beban ialah tolak, tarik, atau beban sisi, bukan tekanan |
| Lengan sesendal pengubah | pecahan dielektrik, pengesanan, rayapan | luka filamen atau pita, terkawal lompang | lamina tanpa lompang = bebas pelepasan separa; dinding sepusat melindungi jarak rayap |
| Bekas gegelung / lengan kapasitor | muat dinding nipis, ID ketat | dinding nipis luka filamen | konsentrik dan tiada jahitan pada dinding kecil; tempat duduk benar dalam penggulungan atau penamatan |
Dua nota memastikan matriks jujur. Pertama, orientasi yang bertahan terhadap kegagalan mekanikal adalah perlu tetapi tidak mencukupi untuk penebat - ia mesti dipasangkan dengan kawalan lompang, atau paksi dielektrik gagal juga. Kedua, 'luka pita' bukan penurunan taraf untuk tugas dielektrik; lengan pita-luka yang sembuh dengan baik adalah murah, boleh dimesin dan bunyi elektrik, itulah sebabnya ia adalah perkara biasa dalam sesendal dan peranan panduan kabel. Kaedah mendapat tempatnya dengan memadankan mod kegagalan, bukan dengan muncul di bahagian atas kedudukan.
Penggulungan menentukan orientasi dan penyatuan; resin memutuskan apa tiub itu bertahan secara kimia dan haba. Epoksi mendominasi gred elektrik kerana lekatannya dan kecenderungan lompang yang rendah. Epoksi sikloalifatik menambah penjejakan dan rintangan UV untuk pendedahan luar; epoksi diubah suai silikon bertolak ansur dengan kitaran haba; sistem poliimida atau cyanate-ester yang lebih eksotik dikhaskan untuk tugas suhu ekstrem. Pengawetan selepas menaikkan suhu peralihan kaca dan menstabilkan sifat dielektrik sepanjang hayat perkhidmatan.
Kelas terma mengikut sistem resin-dan-kaca, bukan penggulungan: standard tiub kaca epoksi terletak pada Kelas F (155°C) dan Kelas H (180°C). Kelembapan adalah musuh senyap paksi dielektrik — penyerapan air yang rendah (di bawah 0.3% untuk tiub yang dibuat dengan baik) mengekalkan kebocoran permukaan dan pelepasan separa dalam perkhidmatan lembap, yang merupakan satu lagi sebab kualiti penyatuan, bukan hanya label resin, memacu prestasi dunia sebenar.
Pultrusion kekal sebagai jawapan yang betul apabila beban adalah paksi atau lentur, keratan rentas adalah malar, dan kos per meter petunjuk. Ia adalah jawapan yang salah apabila tiub mesti mengandungi tekanan atau memegang diameter dalam yang ketat, itulah sebabnya tiub fius pultruded adalah kegagalan medan yang diketahui dan lengan sesendal pultruded tidak dapat menandingi luka pada konsentrik. Tuangan emparan dan jalinan mengisi ceruk yang lebih sempit. Keputusannya bukan 'angin atau tidak' — ia adalah 'laluan gentian yang mana dan penyatuan mana yang mempertahankan mod kegagalan di hadapan anda.'
Tidak. Penggulungan filamen adalah paling kuat di mana beban adalah lilitan - rintangan gelung, pecah dan remuk, ditambah dengan konsentrisitas terbaik bagi sebarang proses tiub bulat. Tetapi pada tarikan paksi tulen atau rentang lenturan ia kalah kepada pultrusion, yang seratnya berjalan lurus ke bawah panjang. 'Paling kukuh' bergantung kepada paksi: proses yang betul ialah yang sepadan dengan mod kegagalan, bukan yang mempunyai risalah terbaik.
Padankan sudut dengan beban dominan. Tiub yang mesti mengandungi lonjakan tekanan dalaman — potongan fius atau perumah pencelah — mahukan susunan heliks 45–55° yang seimbang atau letak lilitan hampir untuk rintangan pecah. Sokongan bar bas atau kebuntuan yang kebanyakannya membawa tujahan paksi atau beban sisi mahukan orientasi sudut rendah atau pultruded untuk kekakuan. Kemudian, kerana bahagian itu adalah dielektrik, pasangkan pilihan orientasi dengan kawalan lompang: tiub yang disatukan dengan baik mengatasi tiub yang tidak sembuh tanpa mengira sudut.
Ya — bukan dengan menukar resin, tetapi dengan menukar penyatuan. Epoksi dan kaca yang sama boleh mendarat pada voltan permulaan nyahcas separa yang sangat berbeza bergantung pada bilangan lompang perangkap belitan dan keseragaman dinding berakhir. Tiub luka filamen dengan poket udara terperangkap boleh menjadi penebat yang lebih teruk daripada tiub luka pita yang dirawat dengan teliti. Kekuatan dielektrik adalah hasil bagaimana tiub itu dibuat, bukan hanya dari apa ia dibuat.
Kerana untuk tiub penebat bahan adalah dielektrik itu sendiri. Lompang mikro yang tidak berbahaya di dalam aci struktur menjadi tapak nyahcas separa di dalam penebat: poket udara mengion, medan tempatan tertumpu, dan dari semasa ke semasa nyahcas menyerang rantai polimer dan menumbuhkan landasan karbon konduktor. Kegagalan adalah elektrik, senyap dan progresif - tiub boleh kelihatan utuh sehingga ia berkelip. Dalam bahagian struktur yang lompang yang sama kebanyakannya hanya merendahkan nombor kekuatan yang anda tidak gunakan.
Kaedah penggulungan bukan gred kualiti yang anda baca dari petikan. Ia adalah tiga keputusan berganding — orientasi gentian (barter gelung lawan paksi), kandungan lompang (paksi dielektrik yang menentukan sama ada tiub penebat gagal secara elektrik), dan keseragaman dinding (ketumpuan yang menentukan sama ada ia betul dan rosak sama rata). Tentukan tiub penebat mengikut mod kegagalannya: pilih orientasi yang mempertahankan beban mekanikal, kemudian tegaskan pada penyatuan yang mempertahankan satu dielektrik, dan sahkan yang kedua dengan nombor nyahcas separa dan bukannya janji.


