
Aufrufe: 0 Autor: Fenhar Veröffentlichungszeit: 24.09.2026 Herkunft: Website


Fragen Sie einen Lieferanten nach einem Verbundrohr, und der erste Satz zurück ist normalerweise ein Prozessname – filamentgewickelt, rollengewickelt, pultrudiert –, als ob es sich bei dem Prozess um eine Qualitätsstufe handelte. Das ist es nicht. Die Wickelmethode besteht aus einer Reihe von Entscheidungen darüber, wohin die Faser zeigt und wie fest sich das Harz verfestigt. Diese Entscheidungen entscheiden darüber, auf welcher Leistungsachse der Schlauch stark ist und auf welcher er stillschweigend aufgibt.
Bei einem Strukturrohr ist die Wahl eine Frage des Gewichts und der Kosten. Für ein Bei einem elektrisch isolierenden Rohr geht es um Leben oder Tod, denn die Achse, die in der meisten verwickelten Literatur ignoriert wird – die dielektrische Integrität – ist diejenige, die das Teil tatsächlich gewährleisten soll. Dieser Leitfaden bearbeitet das Problem anhand der drei Achsen, die tatsächlich über die Leistung entscheiden, und wandelt sie dann in eine Auswahlregel um, die Sie anhand einer Zeichnung anwenden können.
In fast jedem Angebot erscheinen drei Prozesse, die regelmäßig als Leiter vom besten zum günstigsten dargestellt werden. Diese Formulierung ist der erste Fehler. Es handelt sich nicht um Ränge; Sie sind unterschiedliche Antworten auf zwei Fragen: In welche Richtung verlaufen die Fasern? und wie vollständig füllt das Harz den Raum zwischen ihnen aus?
Beim Filamentwickeln werden fortlaufende Glasrovings – harznass oder als Prepreg geliefert – in einem kontrollierten Winkel und unter kontrollierter Spannung auf einen Präzisionsdorn gelegt. Die Faser verläuft ununterbrochen von einem Ende des Schlauchs zum anderen, es gibt also keine Naht und keine Verbindung. Durch die Drehung und den Verfahrschlitten kann der Bauunternehmer den Wickelwinkel Faser für Faser wählen.
Beim Aufwickeln von Bändern oder Folien (oft auch Rollenwickeln genannt) wird Glasgewebe oder Papierband in einem spiralförmigen, überlappenden Band um den Dorn gewickelt und dann unter Druck ausgehärtet. Es verfügt über eine Schrägnaht dort, wo die Umhüllung beginnt und endet, ist jedoch hinsichtlich Wandstärke und Geometrie flexibel, kostengünstig im Betrieb und leicht zu bearbeiten.
Pultrusion ist überhaupt keine Wickelmethode. Die Fasern werden direkt durch ein Harzbad und eine beheizte Stahldüse gezogen, sodass jede Verstärkung im 0°-Winkel verläuft – parallel zur Rohrachse. Es ist kontinuierlich, schnell und kostengünstig, verteilt aber fast keine Fasern um den Umfang.
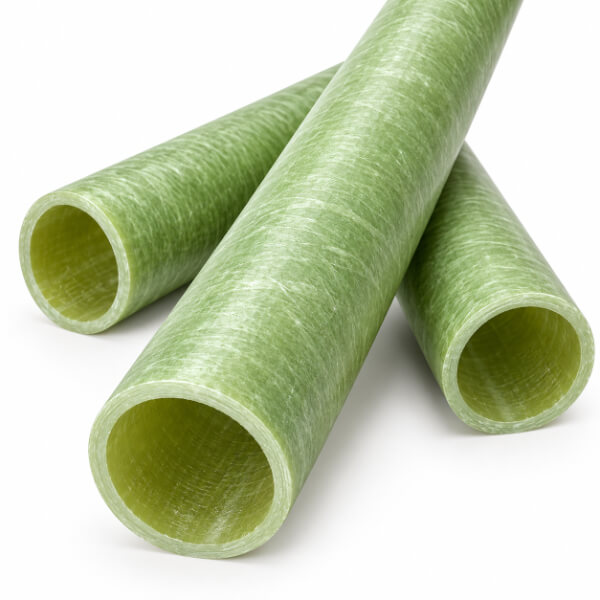
Der größte Hebel, den Ihnen eine Wickelmethode bietet, ist der Wickelwinkel, denn er legt fest, wo die Kraft wirkt. Eine um etwa 90° (umlaufend) gewickelte Schicht verhindert ein Platzen und Quetschen; Eine Schicht, die nahe 0° (axial) gewickelt ist, widersteht Zug und Biegung. Alles dazwischen ist ein Kompromiss zwischen diesen beiden.
Der Lehrbuchfall macht den Handel deutlich. In einem Druckbehälter mit geschlossenem Ende ist die Umfangsspannung doppelt so hoch wie die axiale Spannung, sodass der Winkel, der das Laminat in Umfangsrichtung genau doppelt so stark macht wie axial, etwa 54,7° beträgt – der sogenannte magische Winkel. Senken Sie es auf einen geringen Winkel, beispielsweise 15–30°, und das Rohr wird zu einem steifen axialen Element, das sich gut für auskragende Stützen und Wellen eignet, aber gegenüber Innendruck schwach ist. Schieben Sie es in Richtung 90° und es entsteht ein Druckbehälter, der fast keinen axialen Halt mehr hat. Hybrid-Layups stapeln mehrere Winkel, um von allem etwas zu erhalten, allerdings auf Kosten der Komplexität des Aufbaus.
Für elektrische Röhren gilt die gleiche Physik:
| Wickelmethode | Faserform | Dominante Orientierung | Am besten bei | Achten Sie auf |
| Filamentwicklung | Endlosroving, nass oder Prepreg | einstellbar 15°–90° | Reifen / Platzen, dünne Wand, Konzentrizität | Kosten, Durchlaufzeit, Hartbearbeitung |
| Band-/Blattwicklung | Glasgewebe oder Papier, spiralförmig überlappt | nahezu umlaufend mit Vorspannung | kostengünstig, dielektrisch, bearbeitbar | geringere Druck- und Delaminationsgefahr |
| Pultrusion (nicht wickelnd) | Roving 0° durch eine Matrize gezogen | axial (0°) | axial / biegsam, günstig, kontinuierlich | fast kein Reifen; spaltet sich unter Druck |
Der Satz, den man sich merken sollte: Jeder Wendepunkt ist eine Entscheidung, in einer Richtung stark zu sein, während man in einer anderen schwächer ist. Es gibt keinen Winkel, der „bester“ ist; Es gibt einen Winkel, der der Belastung entspricht. Ein Sicherungsabschaltrohr, das eine Lichtbogendruckspitze absorbieren muss, benötigt einen ausgeglichenen 45–55°-Winkel oder eine nahezu umfängliche Anordnung. Ein Sammelschienenträger, der hauptsächlich Axialschub oder Seitenlast trägt, benötigt einen kleinen Winkel oder eine pultrudierte Ausrichtung. Der Winkel ist keine Dekoration – er ist der Lastpfad.
Hier hört der generische Artikel zum Filamentwickeln auf und dieser muss weitermachen. Die meisten Wickelliteratur misst Zug-, Berst- und Biegezahlen und bezeichnet das Rohr als qualifiziert. Bei einem Isolierrohr ist das nur die halbe Arbeit, da das Rohr selbst das Dielektrikum ist.
Ein Hohlraum – eine zwischen Rovings eingeschlossene Lufttasche, ein Bereich unvollständiger Imprägnierung, die Diskontinuität, wo eine Umhüllung beginnt und endet – ist eine Teilentladungsstelle, die auf Spannung wartet. Luft zerfällt bei einer Feldstärke, die weit unter der des umgebenden Harzes liegt, sodass die Tasche lokal ionisiert, sich das Feld dort weiter konzentriert und die Entladung bei einer Spannung beginnt, die weit unter der Spannung liegt, die das feste Material hätte aushalten können. Wenn diese Entladung weiterläuft, greift sie die Polymerkette an, verkohlt einen leitenden Pfad und lässt eine Kohlenstoffspur wachsen. Die Röhre kann von außen perfekt aussehen und von innen elektrisch versagen.
Aus diesem Grund entscheidet die Wickelmethode und nicht nur die Wahl des Harzes über die Lebensdauer des Dielektrikums:
Beim Nasswickeln wird die Wickelspannung genutzt, um überschüssiges Harz und eingeschlossene Luft beim Ablegen der Faser herauszudrücken. Deshalb sorgt ein gut durchgeführter Nassprozess für gute Luftdichtheit und einen geringen Hohlraumgehalt.
Beim Trocken-/Prepreg-Wickeln wird der Harzgehalt im Voraus gesteuert, sodass das ausgehärtete Laminat gleichmäßig ist und der Hohlraumanteil vorhersehbar und nicht zufällig ist.
Beim halbtrockenen Wickeln wird zwischen der Imprägnierung und dem Auflegen eine Trocknungsphase hinzugefügt, um niedermolekulare flüchtige Stoffe auszutreiben, wodurch die Hohlräume schrumpfen, die sonst beim Aushärten des Harzes entstehen würden.
Die Schnittstelle ist der Schwachpunkt, den es zu beachten gilt. Schäden beginnen normalerweise nicht in der Glas-Harz-Mischung; Es beginnt an einer Grenze – zwischen zwei Wundschichten oder zwischen der Strukturwand und einer Hülle oder Einlage. An genau diesen Grenzflächen beginnt die elektrische Baumbildung, weshalb die Erfolgsbilanz einer Röhre sowohl von der Bindungsqualität als auch vom Faserwinkel abhängt. Die Teilentladungsprüfung (IEC 60270) ist die ehrliche Methode, um zu messen, ob die Wicklung tatsächlich ein lunkerfreies, schnittstellensauberes Teil erreicht.
Als Maßstab für die Plausibilitätsprüfung weist ein gut gefertigtes Epoxidglas-Isolierrohr typischerweise eine Durchschlagsfestigkeit im Bereich von 20–30 kV/mm und einen spezifischen Durchgangswiderstand von über 10⊃1;⊃2 auf; Ω·cm, mit einer Wasseraufnahme unter 0,3 % und einem Faservolumen von etwa 60–70 %. Diese Zahlen sind genau deshalb erreichbar, weil die Wicklung das Laminat verfestigt hat; Das gleiche Harz in einem schlecht verfestigten Röhrchen liefert sie nicht, und keine Datenblattzeile wird Sie warnen.
Die dritte Achse ist geometrisch und aus zwei Gründen gleichzeitig wichtig. Ein auf einem Präzisionsdorn aufgebautes Rohr – das Filamentwickelgehäuse – hat am Ende den engsten Innendurchmesser und die gleichmäßigste Wandung über den gesamten Umfang. Diese Gleichmäßigkeit ist nicht kosmetisch: In einem Dielektrikum ist eine dünne Stelle eine Stelle mit niedriger Durchbruchspannung, und in einer Präzisionsbaugruppe ist eine Wand, die über den Umfang variiert, ein Teil, das schief sitzt und die Spannung an einer Kante konzentriert. Der gerollte oder gefalzte Schlauch trägt eine Schrägnaht und eine kleine Wandvariation; Das pultrudierte Rohr erhält von der Matrize einen hervorragenden Außendurchmesser, aber nur einen mäßigen Innendurchmesser.
Bei dünnwandigen Präzisionsrohren – Sicherungskörper, Unterbrechergehäuse, medizinische und kryogene Isolierung – ist die Konzentrizität die eigentliche Einschränkung und der Grund dafür, dass die Filamentwicklung als Kategorie existiert. Ein pultrudiertes oder gerolltes Rohr kann an einer dicken Wand mit lockeren Toleranzen „gut genug“ sein, aber sobald die Wand dünn und die Passform eng wird, werden die Naht und die Wandvariation zum ganzen Problem. Die Dimensionsstabilität bei thermischen Wechselwirkungen von Schaltanlagen hängt von der gleichen gleichmäßigen Verfestigung ab, da eine ungleichmäßige Aushärtung eine ungleichmäßige Ausdehnung bedeutet.
| Eigentum | Filamentwunde | Mit Klebeband/Rolle verpackt | Pultrudiert |
| Naht | Keiner | Ja (Schrägnaht) | Keiner |
| Wandgleichmäßigkeit am Umfang | Uniform | Variiert leicht | Gut |
| Konzentrizität (ID-Kontrolle) | Am besten | Gerecht | Mäßig |
| Reifenstärke für eine gegebene Wand | Höchste | Untere | Niedrigste (axiale Vorspannung) |
| Kosten/Vorlaufzeit | Höchste/längste | Niedriger / kürzer | Am niedrigsten/kürzesten |
Wenn Sie die drei Achsen zusammenfügen, ist die Auswahlregel einfach: Entscheiden Sie, welcher Fehler die Lebensdauer der Röhre beendet, und wählen Sie dann die Ausrichtung und Konsolidierung aus, die diesen Fehler abwehrt. Die folgende Matrix verwandelt die Theorie in eine Checkliste zur Zeichnungsprüfung.
| Anwendung | Dominanter Fehlermodus | Wicklungswahl | Warum |
| Sicherungsautomat / Unterbrecherrohr | Innendruckspitze, Platzen | Filamentgewickelt, ausgeglichen 45–55° oder nahezu umlaufend | Berstfestigkeit und keine Naht; Die Röhre muss ein Lichtbogenereignis ohne Aufspaltung enthalten |
| Sammelschienenträger / Abstandshalter | Axialschub, Biegung, Dimensionskriechen | Flachwinkelgewickelt oder pultrudiert | axiale Steifigkeit und Rundheit; Die Last ist eine Druck-, Zug- oder Seitenlast, kein Druck |
| Transformatordurchführungshülse | dielektrischer Durchschlag, Kriechstrom, Kriechstrom | Filament- oder bandgewickelt, hohlraumkontrolliert | hohlraumfreies Laminat = teilentladungsfrei; Die konzentrische Wand schützt die Kriechstrecke |
| Spulenkörper / Kondensatorhülse | dünnwandige Passform, enger Innendurchmesser | dünnwandig gewickelt | Konzentrizität und keine Naht an kleiner Wand; Sitze wahr in einer Wicklung oder Terminierung |
Zwei Anmerkungen halten die Matrix ehrlich. Erstens ist die Ausrichtung, die vor dem mechanischen Versagen schützt, für einen Isolator notwendig, aber nicht ausreichend – sie muss mit einer Hohlraumkontrolle kombiniert werden, sonst versagt die dielektrische Achse trotzdem. Zweitens ist „Bandwicklung“ keine Herabstufung der dielektrischen Leistung; Eine gut ausgehärtete Bandhülse ist kostengünstig, bearbeitbar und elektrisch einwandfrei, weshalb sie häufig in Buchsen- und Kabelführungsrollen verwendet wird. Die Methode verdient ihren Platz durch die Übereinstimmung mit dem Fehlermodus und nicht dadurch, dass sie an der Spitze einer Rangliste erscheint.
Die Wicklung entscheidet über Orientierung und Konsolidierung; Das Harz entscheidet darüber, was das Rohr chemisch und thermisch übersteht. Epoxidharz dominiert aufgrund seiner Haftung und der geringen Neigung zu Hohlräumen die Elektroqualitäten. Cycloaliphatisches Epoxidharz sorgt für Kriechstrom- und UV-Beständigkeit bei Außeneinwirkung; silikonmodifiziertes Epoxidharz verträgt Temperaturwechsel; Die exotischeren Polyimid- oder Cyanatestersysteme sind für den Einsatz bei extremen Temperaturen reserviert. Durch die Nachhärtung wird die Glasübergangstemperatur erhöht und die dielektrischen Eigenschaften über die Lebensdauer stabilisiert.
Die Wärmeklasse folgt dem Harz-Glas-System, nicht der Wicklung: einem Standard Die Epoxidglasröhre ist der Klasse F (155 °C) und der Klasse H (180 °C) zugeordnet. Feuchtigkeit ist der stille Feind der dielektrischen Achse – eine geringe Wasseraufnahme (unter 0,3 % bei einem gut gefertigten Rohr) hält Oberflächenleckagen und Teilentladungen bei feuchtem Betrieb in Schach, was ein weiterer Grund dafür ist, dass die Konsolidierungsqualität und nicht nur das Harzetikett die tatsächliche Leistung bestimmt.
Pultrusion bleibt die richtige Lösung, wenn die Belastung axial oder biegebelastet ist, der Querschnitt konstant ist und die Kosten pro Meter steigen. Dies ist die falsche Antwort, wenn das Rohr Druck halten oder einen engen Innendurchmesser halten muss, weshalb ein pultrudiertes Sicherungsrohr ein bekannter Feldfehler ist und eine pultrudierte Buchsenhülse hinsichtlich der Konzentrizität nicht mit einer gewickelten Hülse mithalten kann. Schleuderguss und Flechten füllen engere Nischen. Die Entscheidung ist nicht „Wind oder nicht“, sondern „welcher Glasfaserpfad und welche Konsolidierung den vor Ihnen liegenden Fehlermodus verteidigen“.
Nein. Die Filamentwicklung ist dort am stärksten, wo die Last in Umfangsrichtung wirkt – Reifen-, Berst- und Quetschfestigkeit sowie die beste Konzentrizität aller Rundrohrprozesse. Bei einem reinen Axialzug oder einer Biegestrecke verliert es jedoch gegenüber der Pultrusion, deren Fasern gerade über die gesamte Länge verlaufen. „Stärkster“ ist achsenabhängig: Der richtige Prozess ist derjenige, der dem Fehlermodus entspricht, nicht der mit der besten Broschüre.
Passen Sie den Winkel an die vorherrschende Last an. Ein Rohr, das eine interne Druckspitze enthalten muss – ein Sicherungsausschnitt oder ein Unterbrechergehäuse – benötigt zur Berstfestigkeit eine ausgewogene 45–55°-Helix oder eine nahezu umlaufende Anordnung. Eine Sammelschienenhalterung oder ein Abstandshalter, der hauptsächlich axialen Schub oder eine Seitenlast trägt, benötigt aus Gründen der Steifigkeit eine flache oder pultrudierte Ausrichtung. Da es sich bei dem Teil um ein Dielektrikum handelt, kombinieren Sie dann die Wahl der Ausrichtung mit der Hohlraumkontrolle: Ein gut verfestigtes Rohr überdauert ein schlecht ausgehärtetes, unabhängig vom Winkel.
Ja – nicht durch Austausch des Harzes, sondern durch Änderung der Konsolidierung. Das gleiche Epoxidharz und das gleiche Glas können bei sehr unterschiedlichen Teilentladungs-Einsatzspannungen landen, je nachdem, wie viele Hohlräume die Wicklung einschließt und wie gleichmäßig die Wand am Ende ist. Ein fadengewickelter Schlauch mit eingeschlossenen Lufteinschlüssen kann ein schlechterer Isolator sein als ein sorgfältig ausgehärteter bandgewickelter Schlauch. Die Durchschlagsfestigkeit hängt davon ab, wie das Rohr hergestellt wurde, nicht nur davon, woraus es besteht.
Denn bei einem Isolierrohr ist das Material das Dielektrikum selbst. Ein harmloser Mikrohohlraum in einem Strukturschacht wird zu einer Teilentladungsstelle in einem Isolator: Die Lufttasche ionisiert, das lokale Feld konzentriert sich und mit der Zeit greift die Entladung die Polymerkette an und bildet eine leitende Kohlenstoffspur. Der Fehler ist elektrisch, geräuschlos und fortschreitend – die Röhre kann bis zum Überschlag intakt aussehen. In einem Strukturteil verringert derselbe Hohlraum meist nur einen Festigkeitswert, den Sie nicht verwendet haben.
Die Wickelmethode ist kein Qualitätsmerkmal, das Sie einem Angebot entnehmen. Es sind drei gekoppelte Entscheidungen – Faserorientierung (der Reifen-zu-Achsen-Austausch), Hohlraumgehalt (die dielektrische Achse, die darüber entscheidet, ob). Isolationsrohr elektrisch ausfällt) und Wandgleichmäßigkeit (die Konzentrizität, die darüber entscheidet, ob es richtig sitzt und gleichmäßig zusammenbricht). Spezifizieren Sie das Isolierrohr anhand seines Fehlermodus: Wählen Sie die Ausrichtung aus, die der mechanischen Belastung standhält, bestehen Sie dann auf der Konsolidierung, die die dielektrische Belastung schützt, und überprüfen Sie die zweite mit einer Teilentladungszahl statt mit einem Versprechen.


