
Visualizzazioni: 0 Autore: Fenhar Orario di pubblicazione: 24/09/2026 Origine: Sito


Chiedi a un fornitore un tubo composito e la prima frase è solitamente il nome di un processo (filamento avvolto, avvolto in rotoli, pultruso) come se il processo fosse un grado di qualità. Non lo è. Il metodo di avvolgimento è un insieme di scelte su dove punta la fibra e quanto strettamente si consolida la resina, e tali scelte decidono su quale asse di prestazione il tubo è forte e a quale rinuncia silenziosamente.
Per un tubo strutturale, la scelta è una questione di peso e costo. Per un tubo isolante elettrico è una storia di vita o di morte, perché l'asse che la maggior parte della letteratura sull'avvolgimento ignora - l'integrità dielettrica - è quello che la parte è effettivamente lì per fornire. Questa guida risolve il problema partendo dai tre assi che determinano effettivamente le prestazioni, quindi li trasforma in una regola di selezione che puoi applicare da un disegno.
Quasi ogni preventivo presenta tre processi, solitamente presentati come una scala dal migliore al più economico. Quella inquadratura è il primo errore. Non sono ranghi; sono risposte diverse a due domande: in che direzione corrono le fibre? e quanto completamente la resina riempie lo spazio tra di loro?
Il filament winding deposita uno stoppino di vetro continuo, bagnato con resina o fornito come preimpregnato, su un mandrino di precisione ad un angolo controllato e sotto tensione controllata. La fibra corre ininterrotta da un'estremità all'altra del tubo, quindi non ci sono né cuciture né giunture. La rotazione più un carrello di traslazione consente al costruttore di scegliere l'angolo di avvolgimento fibra per fibra.
L'avvolgimento di nastri o fogli (spesso chiamato avvolgimento in rotoli) avvolge il tessuto di vetro o il nastro di carta in una fascia a spirale e sovrapposta attorno al mandrino, quindi lo polimerizza sotto pressione. Presenta una cucitura in sbieco all'inizio e alla fine dell'avvolgimento, ma è flessibile in termini di spessore e geometria della parete, economico da gestire e facile da lavorare.
La pultrusione non è affatto un metodo di avvolgimento. La fibra viene tirata direttamente attraverso un bagno di resina e una matrice di acciaio riscaldata, quindi ogni rinforzo corre a 0°, parallelo all'asse del tubo. È continuo, veloce e poco costoso, ma non mette quasi nessuna fibra attorno alla circonferenza.
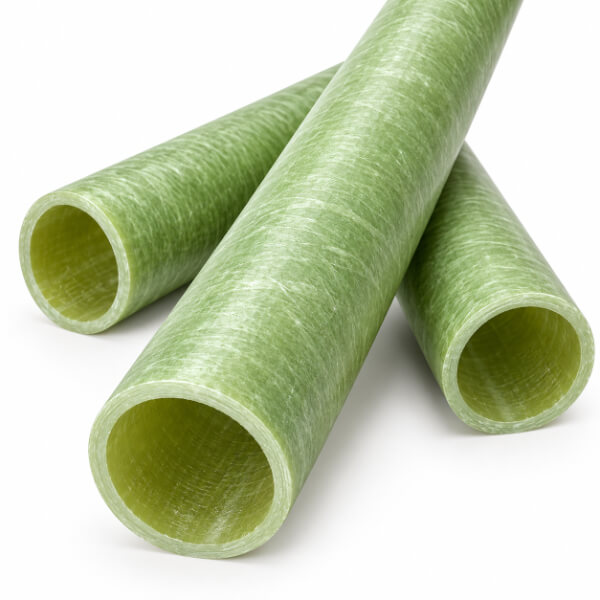
La leva più grande che ti offre un metodo di avvolgimento è l'angolo di avvolgimento, perché stabilisce dove risiede la forza. Uno strato avvolto vicino a 90° (circonferenziale) resiste allo scoppio e allo schiacciamento; uno strato avvolto vicino a 0° (assiale) resiste alla trazione e alla flessione. Tutto ciò che c'è in mezzo è un compromesso tra questi due.
Il caso da manuale rende esplicito il commercio. In un recipiente a pressione a estremità chiusa la sollecitazione circolare è doppia rispetto alla sollecitazione assiale, quindi l'angolo che rende il laminato esattamente due volte più resistente circonferenzialmente rispetto a quello assiale ammonta a circa 54,7°: il cosiddetto angolo magico. Scendendo ad un angolo basso, diciamo 15–30°, il tubo diventa un elemento assiale rigido, adatto per supporti e alberi a sbalzo, ma debole contro la pressione interna. Spingere verso 90° e diventa un recipiente a pressione che non ha quasi alcuna presa assiale. I layup ibridi impilano diverse angolazioni per ottenere un po' di tutto, a scapito della complessità costruttiva.
Per i tubi elettrici la stessa fisica regola la scelta:
| Metodo di avvolgimento | Forma di fibra | Orientamento dominante | Il migliore in | Attenzione |
| Avvolgimento del filamento | stoppino continuo, umido o preimpregnato | accordabile 15°–90° | cerchio/scoppio, parete sottile, concentricità | costo, tempi di consegna, lavorazione dura |
| Avvolgimento nastro/foglio | tessuto di vetro o carta, sovrapposti a spirale | quasi circonferenziale con bias | economico, dielettrico, lavorabile | minor rischio di compressione e delaminazione |
| Pultrusione (non avvolgimento) | roving tirato a 0° attraverso una filiera | assiale (0°) | assiale/flessione, economico, continuo | quasi nessun cerchio; si divide sotto pressione |
La frase che vale la pena memorizzare: ogni angolo tortuoso è una decisione di essere forti in una direzione essendo più deboli in un'altra. Non esiste un angolo che sia il 'migliore'; c'è un angolo che corrisponde al carico. Un tubo ritagliato per un fusibile che deve assorbire un picco di pressione dell'arco necessita di un layup bilanciato di 45–55° o quasi circonferenziale. Un supporto sbarre che sopporta principalmente una spinta assiale o un carico laterale richiede un angolo basso o un orientamento pultruso. L'angolo non è una decorazione: è il percorso del carico.
Qui è dove si ferma l'articolo generico sull'avvolgimento di filamenti e questo deve continuare. La maggior parte della letteratura sugli avvolgimenti misura i valori di trazione, scoppio e flessione e definisce il tubo qualificato. Per un tubo isolante questo è solo metà del lavoro, perché il tubo stesso è il dielettrico.
Un vuoto – una sacca d’aria intrappolata tra gli stoppini, un’area di impregnazione incompleta, la discontinuità dove inizia e finisce un avvolgimento – è un sito di scarica parziale in attesa di tensione. L'aria si decompone a un'intensità di campo molto inferiore a quella della resina circostante, quindi la tasca si ionizza localmente, il campo si concentra ulteriormente e la scarica inizia a una tensione ben inferiore a quella che il materiale solido avrebbe potuto sopportare. Se lasciata in funzione, la scarica attacca la catena polimerica, carbonizza un percorso conduttivo e fa crescere una traccia di carbonio. Il tubo può sembrare perfetto dall'esterno e guastarsi elettricamente dall'interno.
Questo è il motivo per cui il metodo di avvolgimento, e non solo la scelta della resina, decide la vita dielettrica:
L'avvolgimento a umido utilizza la tensione di avvolgimento per comprimere la resina in eccesso e l'aria intrappolata all'esterno mentre la fibra si distende, motivo per cui un processo a umido ben gestito offre una buona tenuta all'aria e un basso contenuto di vuoti.
L'avvolgimento a secco/prepreg controlla fin dall'inizio il contenuto di resina, quindi il laminato polimerizzato è uniforme e la frazione di vuoti è prevedibile anziché accidentale.
L'avvolgimento semi-secco aggiunge una fase di asciugatura tra l'impregnazione e la posa per eliminare le sostanze volatili a basso peso molecolare, riducendo così i vuoti che altrimenti si formerebbero durante la polimerizzazione della resina.
L'interfaccia è il punto debole da tenere d'occhio. Di solito il danno non inizia nella miscela di vetro-resina; inizia al confine, tra due strati della ferita o tra la parete strutturale e qualsiasi guaina o inserto. L'albero elettrico inizia proprio a queste interfacce, motivo per cui il track record di un tubo dipende tanto dalla qualità del legame quanto dall'angolo della fibra. Il test di scarica parziale (IEC 60270) è il modo onesto per misurare se l'avvolgimento ha effettivamente raggiunto una parte priva di vuoti e con interfaccia pulita.
Come controllo di integrità su scala, un tubo isolante in vetro epossidico ben realizzato pubblica tipicamente una rigidità dielettrica nell'intervallo 20–30 kV/mm e una resistività di volume superiore a 10⊃1;⊃2; Ω·cm, con assorbimento d'acqua inferiore allo 0,3% e un volume di fibre attorno al 60–70%. Questi numeri sono ottenibili proprio perché l’avvolgimento ha consolidato il laminato; la stessa resina in un tubo mal consolidato non li fornirà e nessuna riga della scheda tecnica ti avviserà.
Il terzo asse è geometrico ed è importante per due ragioni contemporaneamente. Un tubo costruito su un mandrino di precisione – la custodia di avvolgimento del filamento – termina con il diametro interno più stretto e la parete più uniforme attorno all’intera circonferenza. Questa uniformità non è estetica: in un dielettrico, un punto sottile è un punto a bassa tensione di rottura, e in un assemblaggio di precisione una parete che varia attorno alla circonferenza è una parte che si posiziona storta e concentra lo stress su un bordo. Il tubo arrotolato o aggraffato presenta una cucitura in sbieco e una piccola variazione della parete; il tubo pultruso ottiene dalla filiera un ottimo diametro esterno ma solo un moderato diametro interno.
Per i tubi di precisione a parete sottile (corpi di fusibili, alloggiamenti di interruttori, isolamenti medici e criogenici) la concentricità è il vero vincolo ed è il motivo per cui l'avvolgimento del filamento esiste come categoria. Un tubo pultruso o arrotolato può essere 'abbastanza buono' su una parete spessa e con scarsa tolleranza, ma nel momento in cui la parete diventa sottile e l'aderenza diventa stretta, la giuntura e la variazione della parete diventano l'intero problema. La stabilità dimensionale sotto i cicli termici dei quadri dipende dallo stesso consolidamento uniforme, poiché una polimerizzazione non uniforme significa un'espansione non uniforme.
| Proprietà | Ferita del filamento | Nastro/avvolto in rotolo | Pultruso |
| Cucitura | Nessuno | Sì (cucitura in sbieco) | Nessuno |
| Uniformità della parete attorno alla circonferenza | Uniforme | Varia leggermente | Bene |
| Concentricità (controllo ID) | Migliore | Giusto | Moderare |
| Resistenza del telaio per un dato muro | Più alto | Inferiore | Minimo (distorsione assiale) |
| Costo/tempi di consegna | Il più alto/il più lungo | Inferiore/più corto | Il più basso/il più corto |
Metti insieme i tre assi e la regola di selezione è semplice: decidi quale guasto mette fine alla vita del tubo, quindi scegli l'orientamento e il consolidamento che lo difendono da quel guasto. La matrice seguente trasforma la teoria in una lista di controllo per la revisione del disegno.
| Applicazione | Modalità di fallimento dominante | Scelta dell'avvolgimento | Perché |
| Ritaglio del fusibile/tubo dell'interruttore | picco di pressione interna, scoppio | filamento avvolto, bilanciato a 45–55° o quasi circonferenziale | resistenza allo scoppio e assenza di cuciture; il tubo deve contenere un evento d'arco senza spaccature |
| Supporto/distanziatore sbarre | spinta assiale, flessione, creep dimensionale | filamento avvolto a basso angolo o pultruso | rigidità assiale e rotondità; il carico è spinta, trazione o carico laterale, non pressione |
| Manicotto della boccola del trasformatore | rottura dielettrica, inseguimento, dispersione | filamento o nastro avvolto, a vuoto controllato | laminato senza vuoti = senza scarico parziale; la parete concentrica protegge la distanza superficiale |
| Manicotto per bobina/condensatore | adattamento a parete sottile, ID stretto | filamento avvolto a parete sottile | concentricità e assenza di giunture sulla parete piccola; posti veri in un avvolgimento o terminazione |
Due note mantengono la matrice onesta. Innanzitutto, l’orientamento che difende dai guasti meccanici è necessario ma non sufficiente per un isolante: deve essere abbinato al controllo del vuoto, altrimenti l’asse dielettrico cede comunque. In secondo luogo, la 'ferita del nastro' non è un declassamento per il servizio dielettrico; un manicotto avvolto con nastro ben polimerizzato è economico, lavorabile ed elettricamente solido, motivo per cui è comune nei ruoli di boccola e guida cavo. Il metodo guadagna il suo posto eguagliando la modalità di fallimento, non apparendo in cima a una classifica.
L'avvolgimento decide l'orientamento e il consolidamento; la resina decide ciò che il tubo sopravvive chimicamente e termicamente. La resina epossidica domina i gradi elettrici a causa della sua adesione e della bassa tendenza ai vuoti. La resina epossidica cicloalifatica aggiunge tracciabilità e resistenza ai raggi UV per l'esposizione all'esterno; la resina epossidica modificata con silicone tollera i cicli termici; i sistemi più esotici di poliimmide o esteri di cianato sono riservati al funzionamento a temperature estreme. La polimerizzazione post-stampa aumenta la temperatura di transizione vetrosa e stabilizza le proprietà dielettriche per tutta la durata di servizio.
La classe termica segue il sistema resina-vetro, non l'avvolgimento: uno standard Il tubo in vetro epossidico rientra nella Classe F (155°C) e nella Classe H (180°C). L'umidità è il nemico silenzioso dell'asse dielettrico: il basso assorbimento d'acqua (meno dello 0,3% per un tubo ben fatto) mantiene a bada le perdite superficiali e le scariche parziali in servizio umido, che è un altro motivo per cui la qualità del consolidamento, non solo l'etichetta in resina, guida le prestazioni nel mondo reale.
La pultrusione rimane la risposta giusta quando il carico è assiale o flessionale, la sezione trasversale è costante e il costo al metro è vantaggioso. È la risposta sbagliata quando il tubo deve contenere pressione o mantenere un diametro interno stretto, motivo per cui un tubo fusibile pultruso è un noto guasto sul campo e un manicotto della boccola pultruso non può eguagliare uno avvolto in termini di concentricità. La fusione centrifuga e l'intrecciatura riempiono nicchie più strette. La decisione non è 'vento o no', ma 'quale percorso di fibra e quale consolidamento difendono la modalità di guasto di fronte a te.'
No. L'avvolgimento del filamento è più resistente laddove il carico è circonferenziale: resistenza alla formazione di cerchi, scoppi e schiacciamenti, oltre alla migliore concentricità di qualsiasi processo a tubi tondi. Ma in una trazione assiale pura o in una campata di flessione perde a causa della pultrusione, le cui fibre corrono dritte lungo la lunghezza. Il 'più forte' dipende dall'asse: il processo giusto è quello che corrisponde alla modalità di guasto, non quello con la migliore brochure.
Abbina l'angolo al carico dominante. Un tubo che deve contenere un picco di pressione interno (un'apertura per un fusibile o un alloggiamento per un interruttore) necessita di un layup elicoidale bilanciato di 45–55° o quasi circonferenziale per la resistenza allo scoppio. Un supporto o un distanziatore per sbarre collettrici che sopporta principalmente una spinta assiale o un carico laterale richiede un orientamento ad angolo basso o pultruso per la rigidità. Quindi, poiché la parte è un dielettrico, abbina la scelta dell'orientamento al controllo del vuoto: un tubo ben consolidato sopravvive a uno scarsamente polimerizzato indipendentemente dall'angolazione.
Sì, non cambiando la resina, ma modificando il consolidamento. La stessa resina epossidica e lo stesso vetro possono raggiungere tensioni di inizio di scarica parziale molto diverse a seconda di quanti vuoti intrappola l'avvolgimento e di quanto uniforme risulta la parete. Un tubo avvolto in filamenti con sacche d'aria intrappolate può essere un isolante peggiore di un tubo avvolto in nastro adesivo accuratamente polimerizzato. La rigidità dielettrica è il risultato di come è stato realizzato il tubo, non solo del materiale con cui è stato realizzato.
Perché per un tubo isolante il materiale è il dielettrico stesso. Un micro-vuoto innocuo all’interno di un albero strutturale diventa un sito di scarica parziale all’interno di un isolante: la sacca d’aria si ionizza, il campo locale si concentra e nel tempo la scarica attacca la catena polimerica e sviluppa una traccia di carbonio conduttore. Il guasto è elettrico, silenzioso e progressivo: il tubo può sembrare intatto fino a quando non scoppia. In una parte strutturale lo stesso vuoto per lo più riduce semplicemente un numero di forza che non stavi utilizzando.
Il metodo di avvolgimento non è un grado di qualità letto da un preventivo. Si tratta di tre decisioni accoppiate: orientamento delle fibre (il baratto cerchio-assiale), contenuto di vuoti (l'asse dielettrico che decide se il tubo isolante si guasta elettricamente) e l'uniformità della parete (la concentricità che decide se si posiziona correttamente e si rompe in modo uniforme). Specificare il tubo isolante in base alla modalità di guasto: scegliere l'orientamento che difende il carico meccanico, quindi insistere sul consolidamento che difende quello dielettrico e verificare il secondo con un numero di scarica parziale anziché con una promessa.


