
Vues : 0 Auteur : Fenhar Heure de publication : 2026-09-24 Origine : Site


Demandez à un fournisseur un tube composite et la première phrase est généralement un nom de processus – filament enroulé, enroulé en rouleau, pultrudé – comme si le processus était une qualité. Ce n'est pas. La méthode d'enroulement est un ensemble de choix concernant l'endroit où pointe la fibre et le degré de consolidation de la résine, et ces choix déterminent sur quel axe de performance le tube est fort et lequel il abandonne tranquillement.
Pour un tube structurel, le choix est une question de poids et de coût. Pour un tube isolant électrique, c'est une histoire de vie ou de mort, car l'axe ignoré par la plupart des publications sur les enroulements - l'intégrité diélectrique - est celui que la pièce est réellement là pour fournir. Ce guide aborde le problème à partir des trois axes qui déterminent réellement les performances, puis les transforme en une règle de sélection que vous pouvez appliquer à partir d'un dessin.
Trois processus apparaissent sur presque tous les devis et sont régulièrement présentés sous forme d’échelle du meilleur au moins cher. Ce cadrage est la première erreur. Ce ne sont pas des grades ; ce sont des réponses différentes à deux questions : dans quel sens circulent les fibres ? et dans quelle mesure la résine remplit-elle complètement l'espace entre eux ?
L'enroulement filamentaire dépose une mèche de verre continue — humide de résine ou fournie sous forme de préimprégné — sur un mandrin de précision à un angle contrôlé et sous une tension contrôlée. La fibre s'étend sans interruption d'une extrémité du tube à l'autre, il n'y a donc ni couture ni joint. La rotation et un chariot traversant permettent au constructeur de choisir l'angle d'enroulement fibre par fibre.
L'enroulement de ruban ou de feuille (souvent appelé emballage en rouleau) enroule le tissu de verre ou le ruban de papier dans une bande en spirale se chevauchant autour du mandrin, puis le durcit sous pression. Il comporte une couture en biais au début et à la fin de l'enveloppe, mais il est flexible en termes d'épaisseur de paroi et de géométrie, peu coûteux à utiliser et facile à usiner.
La pultrusion n’est pas du tout une méthode de bobinage. La fibre est tirée directement à travers un bain de résine et une filière en acier chauffée, de sorte que chaque renfort s'étend à 0°, parallèlement à l'axe du tube. C’est un processus continu, rapide et peu coûteux, mais il ne met pratiquement aucune fibre sur la circonférence.
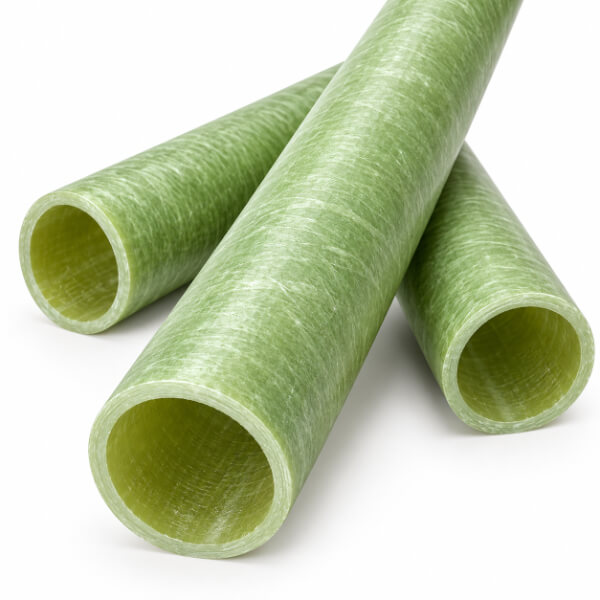
Le plus grand levier qu'une méthode d'enroulement vous offre est l'angle d'enroulement, car il détermine où réside la force. Une couche enroulée à près de 90° (circonférentiel) résiste à l'éclatement et à l'écrasement ; une couche enroulée près de 0° (axial) résiste à la traction et à la flexion. Tout ce qui se trouve entre les deux est un compromis entre les deux.
Le cas d’école rend le commerce explicite. Dans un récipient sous pression à extrémité fermée, la contrainte circonférentielle est le double de la contrainte axiale, de sorte que l'angle qui rend le stratifié exactement deux fois plus résistant circonférentiellement que axialement s'élève à environ 54,7° - ce qu'on appelle l'angle magique. Descendez à un angle faible, disons de 15 à 30°, et le tube devient un élément axial rigide, idéal pour les supports et les arbres en porte-à-faux, mais faible face à la pression interne. Poussez vers 90° et cela devient un récipient sous pression qui n'a presque aucune adhérence axiale. Les layups hybrides empilent plusieurs angles pour obtenir un peu de tout, au prix d'une complexité de construction.
Pour les tubes électriques, la même physique régit le choix :
| Méthode d'enroulement | Forme de fibre | Orientation dominante | Meilleur à | Attention à |
| Enroulement filamentaire | mèche continue, humide ou préimprégnée | réglable de 15° à 90° | cerceau / éclatement, paroi mince, concentricité | coût, délai, usinage dur |
| Enroulement de bandes/feuilles | tissu de verre ou papier, superposés en spirale | quasi circonférentiel avec biais | économique, diélectrique, usinable | risque de compression et de délaminage réduit |
| Pultrusion (sans enroulement) | mèche tirée à 0° à travers une filière | axial (0°) | axial / flexion, bon marché, continu | presque pas de cerceau ; se divise sous la pression |
La phrase à retenir : chaque angle sinueux est une décision d’être fort dans un sens en étant plus faible dans un autre. Il n’existe aucun angle qui soit « meilleur » ; il y a un angle qui correspond à la charge. Un tube coupe-fusible qui doit absorber un pic de pression d'arc nécessite un recouvrement équilibré de 45 à 55° ou presque circonférentiel. Un support de jeu de barres qui supporte principalement une poussée axiale ou une charge latérale nécessite un angle faible ou une orientation pultrudée. L'angle n'est pas une décoration, c'est le chemin de charge.
C’est ici que s’arrête l’article générique sur l’enroulement filamentaire et celui-ci doit continuer. La plupart des publications sur les enroulements mesurent les valeurs de traction, d'éclatement et de flexion et appellent le tube qualifié. Pour un tube isolant, cela ne représente que la moitié du travail, car le tube est lui-même le diélectrique.
Un vide - une poche d'air emprisonnée entre les mèches, une zone d'imprégnation incomplète, la discontinuité où commence et se termine une enveloppe - est un site de décharge partielle en attente de tension. L'air se décompose à une intensité de champ bien inférieure à la résine environnante, de sorte que la poche s'ionise localement, le champ s'y concentre davantage et la décharge commence à une tension bien inférieure à celle que le matériau solide aurait pu supporter. Laissée en marche, cette décharge attaque la chaîne polymère, carbonise un chemin conducteur et développe une piste de carbone. Le tube peut paraître parfait à l’extérieur et tomber en panne électriquement de l’intérieur.
C'est pourquoi la méthode de bobinage, et pas seulement le choix de la résine, détermine la durée de vie du diélectrique :
Le bobinage humide utilise la tension d'enroulement pour expulser l'excès de résine et l'air emprisonné lorsque la fibre se dépose, c'est pourquoi un processus humide bien exécuté donne une bonne étanchéité à l'air et un faible taux de vides.
L'enroulement sec/préimprégné contrôle la teneur en résine dès le départ, de sorte que le stratifié durci est uniforme et que la fraction de vides est prévisible plutôt qu'accidentelle.
L'enroulement semi-sec ajoute une étape de séchage entre l'imprégnation et la dépose pour éliminer les substances volatiles de faible poids moléculaire, ce qui réduit les vides qui se formeraient autrement lors du durcissement de la résine.
L'interface est le point faible à surveiller. Les dommages ne commencent généralement pas dans le mélange verre-résine en vrac ; cela commence à une limite – entre deux couches enroulées, ou entre la paroi structurelle et toute gaine ou insert. L'arborescence électrique s'initie précisément à ces interfaces, c'est pourquoi l'expérience d'un tube dépend autant de la qualité de la liaison que de l'angle de la fibre. Les tests de décharge partielle (CEI 60270) constituent le moyen honnête de mesurer si le bobinage a réellement produit une pièce sans vide et avec une interface propre.
À titre de contrôle d'intégrité, un tube isolant en verre époxy bien fait publie généralement une rigidité diélectrique comprise entre 20 et 30 kV/mm et une résistivité volumique supérieure à 10⊃1 ;⊃2 ; Ω·cm, avec une absorption d'eau inférieure à 0,3 % et un volume de fibres d'environ 60 à 70 %. Ces chiffres sont réalisables précisément parce que le bobinage a consolidé le stratifié ; la même résine dans un tube mal consolidé ne les délivrera pas, et aucune ligne de fiche technique ne vous préviendra.
Le troisième axe est géométrique et il est important pour deux raisons à la fois. Un tube construit sur un mandrin de précision – le boîtier à enroulement filamentaire – obtient le diamètre intérieur le plus serré et la paroi la plus uniforme sur toute la circonférence. Cette uniformité n’est pas cosmétique : dans un diélectrique, un point mince est un point à faible tension de claquage, et dans un assemblage de précision, une paroi qui varie autour de la circonférence est une pièce qui est tordue et concentre les contraintes sur un bord. Le tube roulé ou cousu porte une couture en biais et une petite variation de paroi ; le tube pultrudé obtient de la filière un excellent diamètre extérieur mais seulement un diamètre intérieur modéré.
Pour les tubes de précision à paroi mince – corps de fusibles, boîtiers d’interrupteurs, isolations médicales et cryogéniques – la concentricité est la véritable contrainte et c’est la raison pour laquelle l’enroulement filamentaire existe en tant que catégorie. Un tube pultrudé ou roulé peut être « assez bon » sur un mur épais et à tolérance lâche, mais dès que le mur devient mince et que l'ajustement devient serré, le joint et la variation du mur deviennent tout le problème. La stabilité dimensionnelle sous les cycles thermiques de l'appareillage dépend de la même consolidation uniforme, car un durcissement inégal signifie une expansion inégale.
| Propriété | Plaie filamentaire | Ruban adhésif / enroulé en rouleau | Pultrudé |
| Couture | Aucun | Oui (couture en biais) | Aucun |
| Uniformité du mur autour de la circonférence | Uniforme | Varie légèrement | Bien |
| Concentricité (contrôle ID) | Meilleur | Équitable | Modéré |
| Résistance du cerceau pour un mur donné | Le plus haut | Inférieur | Le plus bas (biais axial) |
| Coût / délai | Le plus haut / le plus long | Plus bas / plus court | Le plus bas/le plus court |
Rassemblez les trois axes et la règle de sélection est simple : décidez quelle défaillance met fin à la durée de vie du tube, puis choisissez l'orientation et la consolidation qui protègent contre cette défaillance. La matrice ci-dessous transforme la théorie en une liste de contrôle de révision des dessins.
| Application | Mode de défaillance dominant | Choix de remontage | Pourquoi |
| Coupe-fusible / tube interrupteur | pic de pression interne, éclatement | Filament enroulé, équilibré 45–55° ou quasi circonférentiel | résistance à l'éclatement et aucune couture ; le tube doit contenir un événement d'arc sans se fendre |
| Support de jeu de barres / entretoise | poussée axiale, flexion, fluage dimensionnel | filament enroulé à faible angle ou pultrudé | rigidité axiale et rondeur ; la charge est une poussée, une traction ou une charge latérale, pas une pression |
| Manchon de traversée de transformateur | claquage diélectrique, suivi, ligne de fuite | Filament ou ruban enroulé, contrôle des vides | stratifié sans vide = sans décharge partielle ; le mur concentrique protège la ligne de fuite |
| Formeur de bobine / manchon de condensateur | ajustement à paroi mince, identification serrée | à paroi mince enroulée en filament | concentricité et absence de joint au petit mur ; sièges vrais dans un enroulement ou une terminaison |
Deux notes maintiennent la matrice honnête. Premièrement, l’orientation qui protège contre la défaillance mécanique est nécessaire mais pas suffisante pour un isolant : elle doit être associée à un contrôle du vide, sinon l’axe diélectrique tombe en panne de toute façon. Deuxièmement, « enroulement de bande » n'est pas une dégradation du devoir diélectrique ; un manchon enroulé en ruban bien durci est bon marché, usinable et électriquement solide, c'est exactement pourquoi il est courant dans les rôles de bague et de guide-câble. La méthode gagne sa place en s’adaptant au mode de défaillance, et non en apparaissant en tête d’un classement.
Le bobinage décide de l'orientation et de la consolidation ; la résine décide de la survie chimique et thermique du tube. L'époxy domine les qualités électriques en raison de son adhérence et de sa faible tendance aux vides. L'époxy cycloaliphatique ajoute une résistance au suivi et aux UV pour l'exposition extérieure ; l'époxy modifié au silicone tolère les cycles thermiques ; les systèmes polyimide ou cyanate-ester les plus exotiques sont réservés aux températures extrêmes. Le post-durcissement augmente la température de transition vitreuse et stabilise les propriétés diélectriques pendant la durée de vie.
La classe thermique suit le système résine et verre, pas le bobinage : une norme Le tube en verre époxy se situe dans la classe F (155°C) et la classe H (180°C). L'humidité est l'ennemi discret de l'axe diélectrique : une faible absorption d'eau (moins de 0,3 % pour un tube bien fait) empêche les fuites de surface et les décharges partielles en service humide, ce qui est une autre raison pour laquelle la qualité de la consolidation, et pas seulement l'étiquette en résine, détermine les performances réelles.
La pultrusion reste la bonne réponse lorsque la charge est axiale ou en flexion, la section transversale est constante et le coût au mètre est en tête. Ce n'est pas la bonne réponse lorsque le tube doit contenir une pression ou maintenir un diamètre intérieur serré, c'est pourquoi un tube fusible pultrudé est une défaillance connue sur le terrain et un manchon de bague pultrudé ne peut pas correspondre à un manchon enroulé en termes de concentricité. La coulée centrifuge et le tressage remplissent des niches plus étroites. La décision n’est pas « le vent ou pas » - mais « quel chemin de fibre et quelle consolidation défendent le mode de défaillance devant vous ».
L’enroulement filamentaire est le plus résistant là où la charge est circonférentielle – résistance au cerclage, à l’éclatement et à l’écrasement, ainsi que la meilleure concentricité de tout processus à tube rond. Mais lors d'une traction axiale pure ou d'une courbure, il perd face à la pultrusion, dont les fibres s'étendent tout droit sur toute la longueur. « Le plus fort » dépend de l'axe : le bon processus est celui qui correspond au mode de défaillance, pas celui qui a la meilleure brochure.
Faites correspondre l'angle à la charge dominante. Un tube qui doit contenir un pic de pression interne (une découpe de fusible ou un boîtier d'interrupteur) nécessite une configuration hélicoïdale équilibrée de 45 à 55° ou presque circonférentielle pour la résistance à l'éclatement. Un support de jeu de barres ou une entretoise qui supporte principalement une poussée axiale ou une charge latérale nécessite une orientation à faible angle ou pultrudée pour plus de rigidité. Ensuite, comme la pièce est diélectrique, associez le choix de l'orientation au contrôle des vides : un tube bien consolidé dure plus longtemps qu'un tube mal durci, quel que soit l'angle.
Oui, non pas en changeant la résine, mais en changeant la consolidation. Le même époxy et le même verre peuvent atterrir à des tensions de démarrage de décharge partielle très différentes en fonction du nombre de vides dans les pièges d'enroulement et de l'uniformité du mur. Un tube enroulé en filament avec des poches d'air entraînées peut être un pire isolant qu'un tube enroulé en ruban soigneusement durci. La rigidité diélectrique dépend de la manière dont le tube a été fabriqué, et pas seulement de la matière à partir de laquelle il a été fabriqué.
Car pour un tube isolant, le matériau est le diélectrique lui-même. Un micro-vide inoffensif à l'intérieur d'un puits structurel devient un site de décharge partielle à l'intérieur d'un isolant : la poche d'air s'ionise, le champ local se concentre et, au fil du temps, la décharge attaque la chaîne polymère et développe une piste de carbone conductrice. La panne est électrique, silencieuse et progressive : le tube peut paraître intact jusqu'à ce qu'il éclate. Dans une pièce structurelle, ce même vide ne fait généralement que réduire un indice de résistance que vous n'utilisiez pas.
La méthode de bobinage n’est pas une qualité que vous lisez sur un devis. Il s'agit de trois décisions couplées : l'orientation des fibres (le troc cerceau contre axial), le contenu des vides (l'axe diélectrique qui décide si le le tube isolant tombe en panne électriquement) et l'uniformité du mur (la concentricité qui décide s'il tient bien et se décompose uniformément). Spécifiez le tube isolant par son mode de défaillance : choisissez l'orientation qui défend la charge mécanique, puis insistez sur la consolidation qui défend celle diélectrique, et vérifiez la seconde avec un numéro de décharge partielle plutôt qu'une promesse.


