
Visualizações: 0 Autor: Fenhar Horário de publicação: 24/09/2026 Origem: Site


Peça a um fornecedor um tubo composto e a primeira frase atrás geralmente é um nome de processo – filamento enrolado, enrolado em rolo, pultrudado – como se o processo fosse um grau de qualidade. Não é. O método de enrolamento é um conjunto de escolhas sobre onde a fibra aponta e quão firmemente a resina se consolida, e essas escolhas decidem em qual eixo de desempenho o tubo é forte e qual ele desiste silenciosamente.
Para um tubo estrutural, a escolha depende de peso e custo. Por um tubo isolante elétrico é uma história de vida ou morte, porque o eixo que a maioria da literatura sinuosa ignora - integridade dielétrica - é aquele que a peça realmente existe para fornecer. Este guia resolve o problema a partir dos três eixos que realmente decidem o desempenho e depois os transforma em uma regra de seleção que você pode aplicar a partir de um desenho.
Três processos aparecem em quase todas as cotações e são rotineiramente apresentados como uma escada do melhor ao mais barato. Esse enquadramento é o primeiro erro. Eles não são postos; são respostas diferentes para duas perguntas: para que lado correm as fibras? e até que ponto a resina preenche completamente o espaço entre eles?
O enrolamento do filamento coloca mechas de vidro contínuas - úmidas com resina ou fornecidas como pré-impregnado - em um mandril de precisão em um ângulo controlado e sob tensão controlada. A fibra corre intacta de uma extremidade à outra do tubo, portanto não há costura nem junta. A rotação mais um carro transversal permite que o construtor escolha o ângulo de enrolamento fibra por fibra.
O enrolamento de fita ou folha (geralmente chamado de embrulho em rolo) envolve tecido de vidro ou fita de papel em uma faixa espiralada e sobreposta ao redor do mandril e depois cura-o sob pressão. Ele carrega uma costura enviesada onde o envoltório começa e termina, mas é flexível na espessura e na geometria da parede, barato de operar e fácil de usinar.
A pultrusão não é um método de enrolamento. A fibra é puxada diretamente através de um banho de resina e uma matriz de aço aquecida, de modo que cada reforço corre a 0° – paralelo ao eixo do tubo. É contínuo, rápido e barato, mas quase não coloca fibra em toda a circunferência.
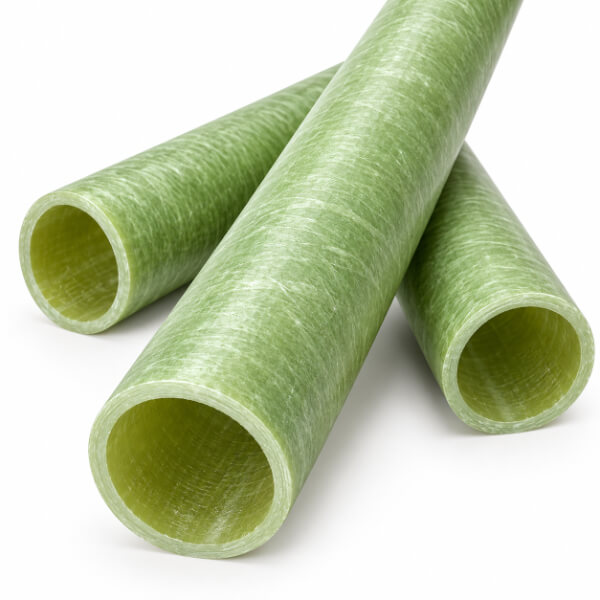
A maior alavanca que um método de enrolamento oferece é o ângulo de enrolamento, porque ele define onde reside a força. Uma camada enrolada perto de 90° (circunferencial) resiste ao rompimento e ao esmagamento; uma camada enrolada perto de 0° (axial) resiste à tração e à flexão. Tudo entre é um compromisso entre os dois.
O caso clássico torna o comércio explícito. Em um vaso de pressão fechado, a tensão circular é o dobro da tensão axial, de modo que o ângulo que torna o laminado exatamente duas vezes mais forte tanto circunferencial quanto axialmente atinge cerca de 54,7° - o chamado ângulo mágico. Desça para um ângulo baixo, digamos 15-30°, e o tubo se torna um membro axial rígido, bom para suportes e eixos em balanço, mas fraco contra pressão interna. Empurre em direção a 90° e ele se tornará um vaso de pressão que quase não possui aderência axial. Os layouts híbridos empilham vários ângulos para obter um pouco de tudo, ao custo da complexidade da construção.
Para tubos elétricos, a mesma física rege a escolha:
| Método de enrolamento | Forma de fibra | Orientação dominante | Melhor em | Cuidado com |
| Enrolamento de filamento | mecha contínua, úmida ou pré-impregnada | ajustável 15°–90° | arco/explosão, parede fina, concentricidade | custo, prazo de entrega, usinagem dura |
| Enrolamento de fita/folha | tecido ou papel de vidro, sobreposto em espiral | quase circunferencial com viés | econômica, dielétrica, usinável | menor risco de compressão e delaminação |
| Pultrusão (sem enrolamento) | mecha puxada 0° através de uma matriz | axial (0°) | axial/flexural, barato, contínuo | quase nenhum aro; se divide sob pressão |
A frase que vale a pena memorizar: cada ângulo sinuoso é uma decisão de ser forte em uma direção e ser mais fraco em outra. Não existe ângulo que seja “melhor”; existe um ângulo que corresponde à carga. Um tubo de corte de fusível que deve absorver um pico de pressão de arco precisa de uma disposição balanceada de 45–55° ou quase circunferencial. Um suporte de barramento que carrega principalmente empuxo axial ou uma carga lateral precisa de um ângulo baixo ou de uma orientação pultrudada. O ângulo não é uma decoração – é o caminho da carga.
É aqui que o artigo genérico sobre enrolamento de filamento termina e este tem que continuar. A maior parte da literatura sobre enrolamento mede números de tração, ruptura e flexão e classifica o tubo como qualificado. Para um tubo isolante isso representa apenas metade do trabalho, porque o próprio tubo é o dielétrico.
Um vazio – uma bolsa de ar presa entre mechas, uma área de impregnação incompleta, a descontinuidade onde começa e termina um envoltório – é um local de descarga parcial à espera de tensão. O ar se decompõe com uma intensidade de campo muito abaixo da resina circundante, de modo que a bolsa se ioniza localmente, o campo ali se concentra ainda mais e a descarga começa com uma voltagem bem abaixo da que o material sólido poderia ter suportado. Deixada em funcionamento, essa descarga ataca a cadeia do polímero, carboniza um caminho condutor e cria um rastro de carbono. O tubo pode parecer perfeito por fora e falhar eletricamente por dentro.
É por isso que o método de enrolamento, e não apenas a escolha da resina, decide a vida dielétrica:
O enrolamento úmido usa a tensão do enrolamento para espremer o excesso de resina e o ar preso à medida que a fibra se deposita, e é por isso que um processo úmido bem executado proporciona boa estanqueidade ao ar e baixo teor de vazios.
O enrolamento seco/pré-impregnado controla o conteúdo de resina antecipadamente, de modo que o laminado curado seja uniforme e a fração de vazios seja previsível e não acidental.
O enrolamento semi-seco adiciona um estágio de secagem entre a impregnação e a aplicação para eliminar voláteis de baixo peso molecular, o que diminui os vazios que de outra forma se formariam à medida que a resina cura.
A interface é o ponto fraco a ser observado. Os danos geralmente não começam na mistura de resina de vidro; começa em um limite – entre duas camadas enroladas ou entre a parede estrutural e qualquer bainha ou inserção. O treeing elétrico inicia precisamente nessas interfaces, e é por isso que o histórico de um tubo depende tanto da qualidade da ligação quanto do ângulo da fibra. O teste de descarga parcial (IEC 60270) é a maneira honesta de medir se o enrolamento realmente alcançou uma peça sem vazios e com interface limpa.
Como uma verificação de sanidade em escala, um tubo isolante de vidro epóxi bem feito normalmente publica uma rigidez dielétrica na faixa de 20–30 kV/mm e uma resistividade de volume acima de 10⊃1;⊃2; Ω·cm, com absorção de água inferior a 0,3% e volume de fibra em torno de 60–70%. Esses números são alcançáveis justamente porque o enrolamento consolidou o laminado; a mesma resina em um tubo mal consolidado não os fornecerá e nenhuma linha da folha de dados irá avisá-lo.
O terceiro eixo é geométrico e é importante por duas razões ao mesmo tempo. Um tubo construído sobre um mandril de precisão – a caixa do enrolamento do filamento – termina com o diâmetro interno mais estreito e a parede mais uniforme em toda a circunferência. Essa uniformidade não é cosmética: em um dielétrico, um ponto fino é um ponto de baixa tensão de ruptura, e em uma montagem de precisão, uma parede que varia em torno da circunferência é uma peça que fica torta e concentra a tensão em uma das bordas. O tubo enrolado ou com costura apresenta uma costura enviesada e uma pequena variação de parede; o tubo pultrudado obtém um excelente diâmetro externo da matriz, mas apenas um diâmetro interno moderado.
Para tubos de precisão de parede fina – corpos de fusíveis, invólucros de interruptores, isolamento médico e criogênico – a concentricidade é a restrição real e é a razão pela qual o enrolamento de filamento existe como categoria. Um tubo pultrudado ou enrolado pode ser 'bom o suficiente' em uma parede espessa e de tolerância frouxa, mas no momento em que a parede fica fina e o ajuste fica apertado, a costura e a variação da parede tornam-se o problema. A estabilidade dimensional sob a ciclagem térmica do quadro depende da mesma consolidação uniforme, porque a cura desigual significa expansão desigual.
| Propriedade | Ferida de filamento | Fita / embrulhado em rolo | Pultrudado |
| Costura | Nenhum | Sim (costura em viés) | Nenhum |
| Uniformidade da parede em torno da circunferência | Uniforme | Varia um pouco | Bom |
| Concentricidade (controle de ID) | Melhor | Justo | Moderado |
| Resistência do aro para uma determinada parede | Mais alto | Mais baixo | Mais baixo (viés axial) |
| Custo/prazo de entrega | Mais alto/mais longo | Mais baixo / mais curto | Mais baixo / mais curto |
Junte os três eixos e a regra de seleção será simples: decida qual falha encerra a vida útil do tubo e, em seguida, escolha a orientação e a consolidação que protegem contra essa falha. A matriz abaixo transforma a teoria em uma lista de verificação de revisão de desenhos.
| Aplicativo | Modo de falha dominante | Escolha de enrolamento | Por que |
| Recorte de fusível/tubo interruptor | pico de pressão interna, explosão | enrolamento de filamento, balanceado 45–55° ou quase circunferencial | resistência ao estouro e sem costura; o tubo deve conter um evento de arco sem divisão |
| Suporte / espaçador de barramento | impulso axial, flexão, fluência dimensional | filamento enrolado em ângulo baixo ou pultrudado | rigidez axial e redondeza; carga é empurrar, puxar ou carga lateral, não pressão |
| Manga da bucha do transformador | ruptura dielétrica, rastreamento, fuga | filamento ou fita enrolada, controlada por vazio | laminado sem vazios = sem descarga parcial; parede concêntrica protege a distância de fuga |
| Formador de bobina/capa de capacitor | ajuste em parede fina, identificação apertada | filamento enrolado de parede fina | concentricidade e sem costura na parede pequena; assentos verdadeiros em um enrolamento ou terminação |
Duas notas mantêm a matriz honesta. Primeiro, a orientação que protege contra falhas mecânicas é necessária, mas não suficiente para um isolador – ela deve ser combinada com controle de vazio, ou o eixo dielétrico falhará de qualquer maneira. Em segundo lugar, “fita enrolada” não é um rebaixamento do dever dielétrico; uma luva enrolada em fita bem curada é barata, usinável e eletricamente sólida, e é exatamente por isso que é comum em funções de buchas e guias de cabos. O método ganha seu lugar por corresponder ao modo de falha, e não por aparecer no topo de um ranking.
O enrolamento decide a orientação e a consolidação; a resina decide ao que o tubo sobrevive química e termicamente. O epóxi domina as classes elétricas devido à sua adesão e baixa tendência a vazios. O epóxi cicloalifático adiciona rastreamento e resistência aos raios UV para exposição externa; epóxi modificado com silicone tolera ciclagem térmica; os sistemas mais exóticos de poliimida ou éster de cianato são reservados para trabalhos em temperaturas extremas. A pós-cura aumenta a temperatura de transição vítrea e estabiliza as propriedades dielétricas ao longo da vida útil.
Classe térmica segue o sistema resina e vidro, não o enrolamento: um padrão o tubo de vidro epóxi fica na Classe F (155°C) e Classe H (180°C). A umidade é o inimigo silencioso do eixo dielétrico – a baixa absorção de água (abaixo de 0,3% para um tubo bem feito) mantém o vazamento superficial e a descarga parcial sob controle em serviços úmidos, o que é outra razão pela qual a qualidade da consolidação, e não apenas o rótulo de resina, impulsiona o desempenho no mundo real.
A pultrusão continua sendo a resposta certa quando a carga é axial ou de flexão, a seção transversal é constante e o custo por metro lidera. É a resposta errada quando o tubo deve conter pressão ou manter um diâmetro interno apertado, razão pela qual um tubo fusível pultrudado é uma falha de campo conhecida e uma luva de bucha pultrudada não pode corresponder a uma enrolada em termos de concentricidade. A fundição e a trança centrífuga preenchem nichos mais estreitos. A decisão não é “vento ou não” – é “qual caminho de fibra e qual consolidação defendem o modo de falha à sua frente”.
Não. O enrolamento do filamento é mais forte onde a carga é circunferencial – resistência ao arco, à ruptura e ao esmagamento, além da melhor concentricidade de qualquer processo de tubo redondo. Mas em uma tração axial pura ou em uma extensão de flexão, ele perde para a pultrusão, cujas fibras correm diretamente ao longo do comprimento. O “mais forte” depende do eixo: o processo certo é aquele que corresponde ao modo de falha, não aquele com o melhor folheto.
Combine o ângulo com a carga dominante. Um tubo que deve conter um pico de pressão interno – um disjuntor de fusível ou caixa de interruptor – precisa de uma disposição helicoidal balanceada de 45–55° ou quase circunferencial para resistência à ruptura. Um suporte ou espaçador de barramento que carrega principalmente empuxo axial ou uma carga lateral precisa de um ângulo baixo ou orientação pultrudada para maior rigidez. Então, como a peça é dielétrica, combine a escolha da orientação com o controle de vazios: um tubo bem consolidado dura mais que um tubo mal curado, independentemente do ângulo.
Sim – não trocando a resina, mas trocando a consolidação. O mesmo epóxi e vidro podem atingir tensões iniciais de descarga parcial muito diferentes, dependendo de quantos vazios as armadilhas do enrolamento e quão uniforme a parede fica. Um tubo enrolado em filamento com bolsas de ar arrastadas pode ser um isolante pior do que um tubo enrolado em fita cuidadosamente curado. A rigidez dielétrica é o resultado de como o tubo foi feito, não apenas do que ele foi feito.
Porque para um tubo isolante o material é o próprio dielétrico. Um microvazio que é inofensivo dentro de um eixo estrutural torna-se um local de descarga parcial dentro de um isolador: a bolsa de ar ioniza, o campo local concentra-se e, com o tempo, a descarga ataca a cadeia polimérica e desenvolve uma trilha condutora de carbono. A falha é elétrica, silenciosa e progressiva – o tubo pode parecer intacto até piscar. Em uma parte estrutural, esse mesmo vazio apenas reduz um número de resistência que você não estava usando.
O método de enrolamento não é um grau de qualidade que você lê em uma cotação. São três decisões acopladas - orientação da fibra (a troca de arco versus axial), conteúdo de vazios (o eixo dielétrico que decide se o o tubo de isolamento falha eletricamente) e uniformidade da parede (a concentricidade que decide se ele assenta corretamente e se quebra uniformemente). Especifique o tubo isolante pelo seu modo de falha: escolha a orientação que defende a carga mecânica, depois insista na consolidação que defende o dielétrico e verifique a segunda com um número de descarga parcial em vez de uma promessa.


