
Lượt xem: 0 Tác giả: Fenhar Thời gian xuất bản: 24-09-2026 Nguồn gốc: Địa điểm


Yêu cầu nhà cung cấp ống composite và câu đầu tiên thường là tên quy trình - quấn dây tóc, quấn cuộn, ép đùn - như thể quy trình này là một cấp chất lượng. Không phải vậy. Phương pháp cuộn dây là một tập hợp các lựa chọn về vị trí của các điểm sợi và mức độ cố kết của nhựa, đồng thời những lựa chọn đó quyết định trục hiệu suất nào mà ống hoạt động mạnh mẽ và trục hiệu suất nào mà nó lặng lẽ từ bỏ.
Đối với một ống kết cấu, việc lựa chọn là một câu chuyện về trọng lượng và chi phí. Đối với một ống cách điện, đó là một câu chuyện sinh tử, bởi vì trục mà hầu hết các tài liệu về cuộn dây đều bỏ qua - tính toàn vẹn điện môi - mới là trục mà bộ phận đó thực sự có để cung cấp. Hướng dẫn này giải quyết vấn đề từ ba trục thực sự quyết định hiệu suất, sau đó biến chúng thành quy tắc lựa chọn mà bạn có thể áp dụng từ bản vẽ.
Ba quy trình xuất hiện trên hầu hết mọi báo giá và chúng thường được trình bày dưới dạng thang từ tốt nhất đến rẻ nhất. Việc đóng khung đó là sai lầm đầu tiên. Họ không phải là cấp bậc; chúng là những câu trả lời khác nhau cho hai câu hỏi: các sợi chạy theo hướng nào? và nhựa lấp đầy khoảng trống giữa chúng hoàn toàn như thế nào?
Cuộn dây tóc đặt sợi thủy tinh liên tục - nhựa ướt hoặc được cung cấp dưới dạng prepreg - lên một trục gá chính xác ở một góc được kiểm soát và dưới sức căng được kiểm soát. Sợi chạy liền mạch từ đầu này đến đầu kia của ống nên không có đường nối và không có mối nối. Xoay cộng với một cỗ xe ngang cho phép người xây dựng chọn sợi góc quấn theo sợi.
Cuộn băng hoặc cuộn giấy (thường được gọi là quấn cuộn) bọc vải thủy tinh hoặc băng giấy theo một dải xoắn ốc, chồng lên nhau xung quanh trục gá, sau đó xử lý dưới áp lực. Nó có một đường may lệch nơi lớp bọc bắt đầu và kết thúc, nhưng nó linh hoạt về độ dày và hình dạng của thành, vận hành rẻ và dễ gia công.
Pultrusion hoàn toàn không phải là một phương pháp cuộn dây. Sợi được kéo thẳng qua bể nhựa và khuôn thép được nung nóng, do đó mọi cốt thép đều chạy ở góc 0° - song song với trục ống. Nó diễn ra liên tục, nhanh chóng và không tốn kém nhưng hầu như không đặt sợi xung quanh chu vi.
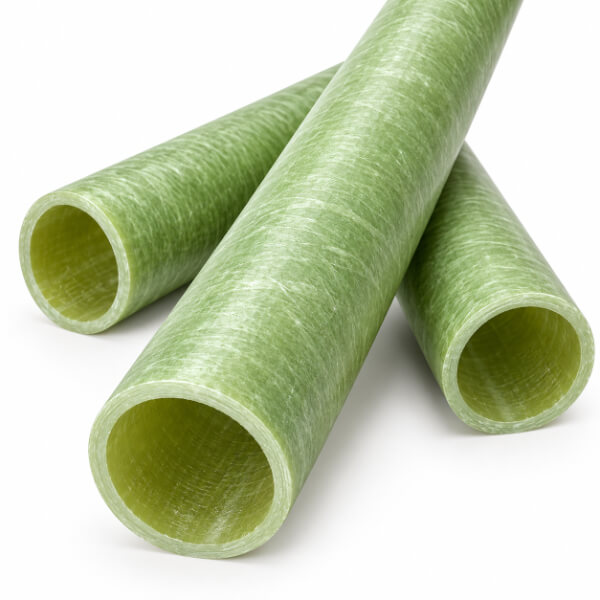
Đòn bẩy lớn nhất mà phương pháp cuộn dây mang lại cho bạn là góc cuộn dây, bởi vì nó quyết định vị trí của sức mạnh. Một lớp vết thương gần 90° (chu vi) chống vỡ và nát; một lớp vết thương gần 0° (trục) chống lại sự kéo và uốn. Mọi thứ ở giữa đều là sự thỏa hiệp giữa hai người đó.
Trường hợp trong sách giáo khoa làm cho giao dịch trở nên rõ ràng. Trong một bình chịu áp kín, ứng suất vòng gấp đôi ứng suất dọc trục, do đó, góc làm cho tấm gỗ mạnh gấp đôi theo chu vi so với hướng trục có giá trị khoảng 54,7° - cái gọi là góc ma thuật. Hạ xuống một góc thấp, chẳng hạn như 15–30°, và ống trở thành một bộ phận dọc trục cứng tốt cho các trục và trụ đỡ đúc hẫng nhưng yếu trước áp suất bên trong. Đẩy về phía 90° và nó trở thành một bình chịu áp lực gần như không có lực bám dọc trục. Các bố cục kết hợp xếp chồng lên nhau ở nhiều góc độ để có được một chút mọi thứ, nhưng phải trả giá bằng sự phức tạp của bản dựng.
Đối với các ống điện, vật lý tương tự quy định sự lựa chọn:
| Phương pháp cuộn dây | Dạng sợi | Định hướng chiếm ưu thế | Tốt nhất ở | coi chừng |
| Cuộn dây tóc | lưu động liên tục, ướt hoặc prereg | có thể điều chỉnh 15°–90° | vòng / nổ, thành mỏng, độ đồng tâm | chi phí, thời gian thực hiện, gia công khó khăn |
| Cuộn băng/tấm | vải hoặc giấy thủy tinh, xếp chồng lên nhau theo hình xoắn ốc | gần chu vi với độ lệch | tiết kiệm chi phí, điện môi, gia công được | rủi ro nén, phân tách thấp hơn |
| Pultrusion (không cuộn dây) | lưu động được kéo 0° qua khuôn | trục (0°) | trục / uốn, giá rẻ, liên tục | hầu như không có vòng; chia tách dưới áp lực |
Câu nói đáng ghi nhớ: mỗi góc quay là một quyết định mạnh về hướng này bằng yếu hơn về hướng khác. Không có góc độ nào là 'tốt nhất'; có một góc phù hợp với tải trọng. Ống cắt cầu chì phải hấp thụ xung áp suất hồ quang cần có góc cân bằng 45–55° hoặc bố trí gần chu vi. Thanh đỡ thanh cái chủ yếu chịu lực dọc trục hoặc tải trọng bên cần có góc thấp hoặc hướng ép đùn. Góc không phải là vật trang trí - nó là đường dẫn tải.
Đây là lúc bài viết chung về cuộn dây tóc dừng lại và bài viết này phải tiếp tục. Hầu hết các tài liệu về cuộn dây đều đo các số liệu về độ bền kéo, độ nổ và độ uốn và gọi ống đủ tiêu chuẩn. Đối với một ống cách điện thì đó chỉ là một nửa công việc, vì bản thân ống là chất điện môi.
Khoảng trống - một túi khí bị mắc kẹt giữa các sợi thô, một khu vực ngâm tẩm không hoàn toàn, sự gián đoạn nơi lớp bọc bắt đầu và kết thúc - là vị trí phóng điện một phần đang chờ điện áp. Không khí bị phá vỡ ở cường độ trường thấp hơn nhiều so với nhựa xung quanh, do đó túi bị ion hóa cục bộ, trường ở đó tập trung hơn nữa và quá trình phóng điện bắt đầu ở điện áp thấp hơn nhiều so với mức mà vật liệu rắn có thể chịu được. Khi chạy còn lại, chất phóng điện đó sẽ tấn công chuỗi polyme, tạo thành đường dẫn điện và tạo thành vết cacbon. Ống có thể trông hoàn hảo ở bên ngoài nhưng lại bị hỏng điện từ bên trong.
Đây là lý do tại sao phương pháp cuộn dây, không chỉ lựa chọn nhựa, quyết định tuổi thọ điện môi:
Quấn ướt sử dụng lực căng cuộn để ép nhựa thừa và không khí bị giữ lại ra ngoài khi sợi nằm xuống, đó là lý do tại sao quy trình ướt vận hành tốt mang lại độ kín khí tốt và độ rỗng thấp.
Cuộn dây khô/prereg kiểm soát hàm lượng nhựa ở phía trước, do đó lớp màng được xử lý đồng nhất và phần rỗng có thể dự đoán được chứ không phải ngẫu nhiên.
Cuộn dây bán khô bổ sung thêm một giai đoạn sấy khô giữa quá trình ngâm tẩm và nằm xuống để loại bỏ các chất bay hơi phân tử thấp, làm co lại các khoảng trống có thể hình thành khi nhựa đóng rắn.
Giao diện là điểm yếu đáng xem. Thiệt hại thường không bắt đầu ở hỗn hợp nhựa-thủy tinh số lượng lớn; nó bắt đầu ở ranh giới - giữa hai lớp vết thương, hoặc giữa tường kết cấu và bất kỳ lớp vỏ bọc hoặc vật chèn nào. Quá trình tạo cây điện bắt đầu chính xác tại các bề mặt này, đó là lý do tại sao thành tích của ống phụ thuộc nhiều vào chất lượng liên kết cũng như góc sợi. Thử nghiệm phóng điện cục bộ (IEC 60270) là cách trung thực nhất để đo xem cuộn dây có thực sự đạt được bộ phận giao diện sạch, không có khoảng trống hay không.
Để kiểm tra độ chính xác trên quy mô lớn, một ống cách điện bằng thủy tinh epoxy được chế tạo tốt thường có độ bền điện môi trong phạm vi 20–30 kV/mm và điện trở suất thể tích trên 10⊃1;⊃2; Ω·cm, với độ hấp thụ nước dưới 0,3% và thể tích sợi khoảng 60–70%. Những con số đó có thể đạt được một cách chính xác vì cuộn dây đã cố định tấm gỗ; cùng một loại nhựa trong một ống được cố kết kém sẽ không cung cấp chúng và không có dòng bảng dữ liệu nào cảnh báo bạn.
Trục thứ ba mang tính hình học và nó quan trọng vì hai lý do cùng một lúc. Một ống được chế tạo trên một trục gá chính xác — hộp quấn dây tóc — có đường kính bên trong chặt nhất và thành đồng đều nhất xung quanh toàn bộ chu vi. Tính đồng nhất đó không mang tính thẩm mỹ: trong một chất điện môi, một điểm mỏng là một điểm có điện áp đánh thủng thấp, và trong một tổ hợp chính xác, một bức tường thay đổi xung quanh chu vi là một bộ phận bị cong và tập trung ứng suất ở một cạnh. Ống cuộn hoặc nối có đường may lệch và thành có biến thể nhỏ; ống ép đùn có đường kính ngoài tuyệt vời từ khuôn nhưng chỉ có đường kính bên trong vừa phải.
Đối với các ống chính xác có thành mỏng - thân cầu chì, vỏ ngắt, vật liệu cách nhiệt y tế và đông lạnh - độ đồng tâm là hạn chế thực tế và đó là lý do khiến cuộn dây tóc tồn tại như một loại. Một ống ép hoặc cuộn có thể 'đủ tốt' trên một bức tường dày, có khả năng chịu lỏng, nhưng khi bức tường trở nên mỏng và sự vừa vặn trở nên chặt chẽ, thì đường may và sự biến đổi của bức tường trở thành toàn bộ vấn đề. Độ ổn định kích thước trong chu kỳ nhiệt của thiết bị đóng cắt phụ thuộc vào cùng một sự cố kết thống nhất, bởi vì quá trình xử lý không đồng đều có nghĩa là sự giãn nở không đồng đều.
| Tài sản | Vết thương dây tóc | Băng/cuộn bọc | ép đùn |
| Đường may | Không có | Có (đường may thiên vị) | Không có |
| Tường đồng nhất xung quanh chu vi | Đồng phục | Thay đổi một chút | Tốt |
| Độ đồng tâm (kiểm soát ID) | Tốt nhất | Hội chợ | Vừa phải |
| Độ bền của vòng cho một bức tường nhất định | Cao nhất | Thấp hơn | Thấp nhất (độ lệch trục) |
| Chi phí/thời gian thực hiện | Cao nhất/dài nhất | Thấp hơn/ngắn hơn | Thấp nhất/ngắn nhất |
Đặt ba trục lại với nhau và quy tắc lựa chọn rất đơn giản: quyết định hư hỏng nào sẽ kết thúc tuổi thọ của ống, sau đó chọn hướng và độ cố kết để chống lại hư hỏng đó. Ma trận dưới đây biến lý thuyết thành một danh sách kiểm tra xem xét bản vẽ.
| Ứng dụng | Chế độ thất bại chiếm ưu thế | Lựa chọn cuộn dây | Tại sao |
| Cầu chì cắt/ống ngắt | tăng áp suất bên trong, nổ tung | vết thương dạng sợi, cân bằng 45–55° hoặc gần chu vi | chống nổ và không có đường may; ống phải chứa một sự kiện hồ quang mà không bị tách ra |
| Hỗ trợ thanh cái / miếng đệm | lực đẩy dọc trục, uốn cong, leo chiều | vết thương dây tóc góc thấp hoặc pultruded | độ cứng và độ tròn của trục; tải là đẩy, kéo hoặc tải bên, không phải áp lực |
| Ống lót máy biến áp | đánh thủng điện môi, theo dõi, rò rỉ | vết thương bằng dây tóc hoặc băng, được kiểm soát khoảng trống | laminate không có khoảng trống = không phóng điện một phần; tường đồng tâm bảo vệ khoảng cách đường dây |
| Cuộn dây cũ/ống bọc tụ điện | tường mỏng vừa vặn, ID chặt chẽ | thành mỏng vết thương bằng dây tóc | đồng tâm và không có đường nối ở tường nhỏ; chỗ ngồi đúng trong một cuộn dây hoặc chấm dứt |
Hai ghi chú giữ cho ma trận trung thực. Đầu tiên, hướng bảo vệ chống lại sự cố cơ học là cần thiết nhưng chưa đủ đối với chất cách điện - nó phải được ghép nối với điều khiển khoảng trống, nếu không trục điện môi sẽ bị hỏng. Thứ hai, 'vết thương bằng băng' không phải là sự hạ cấp của nhiệm vụ điện môi; một ống bọc bằng băng được xử lý tốt có giá rẻ, có thể gia công và cách điện, đó chính xác là lý do tại sao nó phổ biến trong vai trò ống lót và dẫn hướng cáp. Phương pháp này giành được vị trí bằng cách khớp với chế độ thất bại, không phải bằng cách xuất hiện ở đầu bảng xếp hạng.
Cuộn dây quyết định sự định hướng và sự cố kết; nhựa quyết định chất lượng của ống tồn tại về mặt hóa học và nhiệt. Epoxy thống trị các lớp điện vì độ bám dính và xu hướng rỗng thấp. Epoxy cycloaliphatic bổ sung khả năng theo dõi và chống tia cực tím khi tiếp xúc ngoài trời; epoxy biến tính silicone chịu được chu kỳ nhiệt; các hệ thống polyimide hoặc cyanate-ester kỳ lạ hơn được dành riêng cho nhiệm vụ ở nhiệt độ cực cao. Quá trình xử lý sau làm tăng nhiệt độ chuyển hóa thủy tinh và ổn định các đặc tính điện môi trong suốt thời gian sử dụng.
Cấp nhiệt tuân theo hệ thống nhựa và thủy tinh, không phải cuộn dây: một tiêu chuẩn ống thủy tinh epoxy nằm ở Loại F (155°C) và Loại H (180°C). Độ ẩm là kẻ thù thầm lặng của trục điện môi — khả năng hấp thụ nước thấp (dưới 0,3% đối với ống được chế tạo tốt) khiến cho rò rỉ bề mặt và phóng điện một phần không xảy ra trong điều kiện ẩm ướt, đây là một lý do khác khiến chất lượng hợp nhất, không chỉ nhãn nhựa, thúc đẩy hiệu suất trong thế giới thực.
Pultrusion vẫn là câu trả lời đúng khi tải trọng hướng trục hoặc uốn, mặt cắt ngang không đổi và chi phí trên mỗi mét dẫn. Đó là câu trả lời sai khi ống phải chịu áp suất hoặc giữ đường kính bên trong thật chặt, đó là lý do tại sao ống cầu chì ép đùn được biết đến là một hư hỏng trường và ống bọc lót ép đùn không thể khớp với vết thương về độ đồng tâm. Đúc ly tâm và bện lấp đầy các hốc hẹp hơn. Quyết định không phải là 'gió hay không' - mà là 'đường dẫn sợi nào và sự hợp nhất nào bảo vệ chế độ thất bại trước mặt bạn.'
Không. Cuộn dây dây tóc là mạnh nhất khi tải theo chu vi - khả năng chống vòng, nổ và nén, cộng với độ đồng tâm tốt nhất của bất kỳ quy trình ống tròn nào. Nhưng khi kéo dọc trục thuần túy hoặc nhịp uốn, nó sẽ mất khả năng ép đùn, các sợi của chúng chạy thẳng theo chiều dài. 'Mạnh nhất' phụ thuộc vào trục: quy trình phù hợp là quy trình phù hợp với chế độ lỗi chứ không phải quy trình có tài liệu quảng cáo tốt nhất.
Khớp góc với tải trọng chủ đạo. Một ống phải có một điểm tăng áp suất bên trong - một vỏ cắt cầu chì hoặc vỏ ngắt - cần có một đường xoắn ốc cân bằng 45–55° hoặc bố trí gần như chu vi để chống nổ. Thanh đỡ hoặc thanh đỡ chủ yếu chịu lực dọc trục hoặc tải trọng bên cần có hướng góc thấp hoặc hướng pultruded để tăng độ cứng. Sau đó, vì bộ phận này là chất điện môi, nên hãy kết hợp lựa chọn định hướng với điều khiển độ rỗng: một ống được cố kết tốt sẽ tồn tại lâu hơn một ống được xử lý kém bất kể góc nào.
Có - không phải bằng cách thay đổi loại nhựa mà bằng cách thay đổi độ cố kết. Cùng một loại epoxy và thủy tinh có thể có điện áp khởi động phóng điện một phần rất khác nhau tùy thuộc vào số lượng khoảng trống của bẫy cuộn dây và mức độ đồng đều của bức tường. Ống quấn bằng dây tóc có các túi khí cuốn vào có thể cách điện kém hơn ống quấn bằng băng được xử lý cẩn thận. Độ bền điện môi là kết quả của cách chế tạo ống chứ không chỉ là vật liệu làm ra nó.
Vì đối với ống cách điện thì vật liệu chính là chất điện môi. Khoảng trống vi mô vô hại bên trong trục kết cấu sẽ trở thành vị trí phóng điện một phần bên trong chất cách điện: túi khí bị ion hóa, trường cục bộ tập trung và theo thời gian, sự phóng điện sẽ tấn công chuỗi polyme và hình thành rãnh carbon dẫn điện. Sự cố xảy ra về điện, im lặng và tiến triển - ống có thể trông nguyên vẹn cho đến khi nó lóe sáng. Trong một phần cấu trúc, khoảng trống tương tự hầu như chỉ làm giảm chỉ số cường độ mà bạn không sử dụng.
Phương pháp cuộn dây không phải là điểm chất lượng mà bạn đọc được trong một trích dẫn. Đó là ba quyết định kết hợp - định hướng sợi (trao đổi vòng so với trục), nội dung trống (trục điện môi quyết định liệu ống cách điện bị hỏng về điện) và độ đồng đều của tường (độ đồng tâm quyết định xem nó có ngồi đúng và bị hỏng đều không). Chỉ định ống cách điện theo chế độ hư hỏng của nó: chọn hướng bảo vệ tải cơ học, sau đó nhấn mạnh vào sự hợp nhất để bảo vệ chất điện môi và xác minh hướng thứ hai bằng số phóng điện một phần thay vì lời hứa.


